
Guides techniques
Réduire les temps de changement de commande : réglages et planification de l'onduleuse
Réduisez le temps de changement d'onduleuse grâce à la mise en scène de style SMED, au séquençage des cannelures et des largeurs, à la préparation de la colle en cuisine, aux cibles minuscules et à la synchronisation des équipes.
Sur cette page
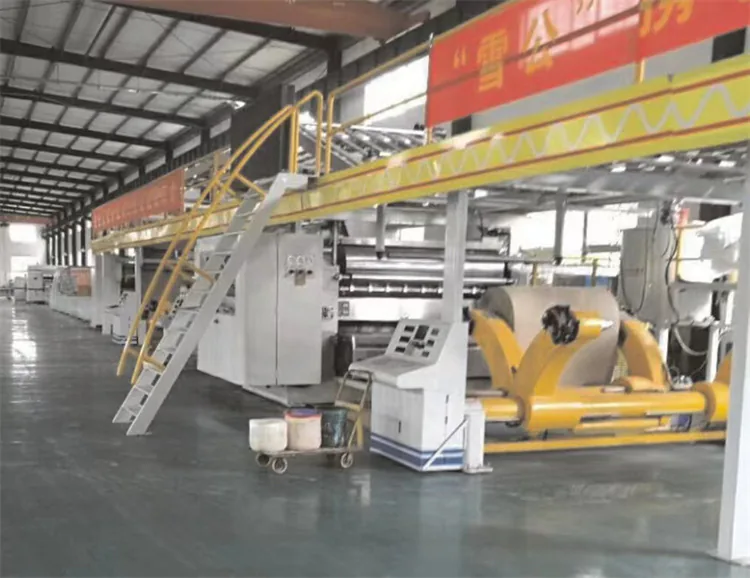
Les performances de changement d'onduleuse déterminent le temps prévu pour que le carton soit vendable, en particulier dans les usines où les commandes sont courtes. L’objectif n’est pas le mouvement mécanique le plus rapide ; c'est l'intervalle contrôlé le plus court entre la dernière bonne feuille d'une commande et la première bonne feuille de la suivante. Un projet /products/boiler-free-line peut simplifier la préparation thermique, mais une planification, une mise en scène et un contrôle des recettes disciplinés restent essentiels.
Définir l'horloge
Utilisez trois horodatages : dernière bonne feuille sortante, premier mouvement machine sur la nouvelle configuration et première bonne feuille entrante acceptée par la qualité. Suivez le nombre total de minutes, les minutes arrêtées, les minutes de transition lentes et les compteurs rejetés. Si les équipes mesurent différents paramètres, une amélioration signalée de 18 à 11 minutes peut être une question de comptabilité plutôt que de performance.
Basez au moins 50 modifications et segmentez-les par type. Un changement de largeur uniquement peut prendre 5 à 8 minutes, un changement de largeur de qualité papier plus de 8 à 12 minutes et un changement de cannelure de 15 à 30 minutes selon la conception de la ligne. Ce sont des bandes de planification, pas des promesses ; les verrouillages de sécurité et les procédures machine validées prévalent toujours.
Appliquer la réflexion SMED
Séparez le travail interne, qui nécessite l'arrêt de la ligne, du travail externe qui peut être réalisé pendant l'exécution de la commande précédente. Les tâches externes comprennent l'apport des bobines, la vérification des lots de papier, la préparation des modèles d'épissure, le chargement des recettes, la mise en place des couteaux et des outils, la vérification du prochain plan de palette et la confirmation de la disponibilité de l'adhésif. Convertissez les étapes internes en étapes externes uniquement lorsque la protection et les contrôles de processus le permettent.
Filmez ou observez 10 changements représentatifs et répertoriez chaque mouvement, attente, recherche, correction et approbation. Une configuration de 16 minutes comprend souvent 3 minutes pour trouver du matériel, 2 minutes pour attendre la cuisine à colle et 2 minutes pour corriger une recette non vérifiée. Supprimer les attentes est généralement plus sûr et moins coûteux que de demander aux opérateurs d’agir plus rapidement.
Modifications de la cannelure de séquence et de la largeur
Planifiez ensemble des familles de cannelures et des combinaisons de papier compatibles lorsque les dates d'échéance le permettent. Le déplacement de la cannelure B vers la cannelure C peut nécessiter des actions de rouleau ondulé ou de cassette et une nouvelle fenêtre thermocollée ; le déplacement entre les largeurs sur la même cannelure affecte principalement les guides, les positions de la découpeuse, la coupure et les paramètres de l'empileur. Évitez d'alterner B-C-B sur trois commandes courtes lorsque B-B-C respecte les mêmes engagements de livraison.
Utilisez le séquençage de la largeur pour protéger le rendement du papier. Passer de commandes plus larges à des commandes plus étroites peut réduire les perturbations du guide et faciliter la combinaison des feuilles résiduelles, mais la meilleure séquence prend également en compte la qualité du papier, la priorité d'impression ou de conversion et la disponibilité des bobines. Comparez les minutes de configuration et réduisez les kilos en un seul score de planificateur.
Matériel et recettes préalables à l'étape
Organisez les deux commandes suivantes à des emplacements définis en vérifiant les identifiants des bobines, les grammages, les largeurs, les matériaux d'épissure et les spécifications de qualité. Une bobine découverte 50 mm trop étroite après la fin de la commande en cours entraîne un temps d'arrêt de l'installation. La confirmation du code-barres doit signaler le mauvais papier avant que le mandrin ne s'enclenche.
Chargez la recette suivante en mode aperçu et comparez la vitesse, l'emballage du préchauffeur, l'écart, la pression, la coupure et le nombre de piles par rapport au maître approuvé. Le rappel de recette peut faire gagner 2 à 4 minutes, mais seulement si le contrôle de version empêche une équipe d'écraser les paramètres d'une autre équipe.
Préparez la cuisine à colle
La cuisine de colle a besoin des 2 à 3 prochaines heures de demande de commande, pas seulement de la cannelure actuelle. Calculez la consommation prévue en kg/1 000 m² et confirmez le volume du réservoir, la viscosité, l'âge du lot et l'itinéraire de transfert avant le changement. Par exemple, une commande de 30 000 m² à 4,2 kg/1 000 m² nécessite environ 126 kg d’adhésif préparé plus les lignes et les réservoirs contrôlés.
Utilisez le guide de la planification des lots de colle-cuisine-onduleuse pour éviter à la fois les pénuries et les lots vieillissants surdimensionnés. Un appel de cuisine effectué à l'arrêt de la ligne peut ajouter 10 à 20 minutes ; un programme partagé publié 60 à 90 minutes à l'avance permet à l'eau, à la poudre, au mélange, à la libération de viscosité et au transfert de se terminer à l'extérieur.
Définir des objectifs en minutes par famille de changements
Créez des cibles distinctes telles que 6 minutes pour la largeur uniquement, 10 minutes pour la qualité et la largeur, 18 minutes pour le changement de cannelure à une face et 25 minutes pour une transition complexe à double paroi. Examinez la médiane et le 90e centile, et pas seulement le meilleur résultat. Une médiane de 7 minutes avec un 90e centile de 24 minutes signale une préparation instable.
Utilisez une liste de contrôle de compte à rebours visible, mais arrêtez le chronomètre pour une sécurité ou une qualité documentée plutôt que de la cacher. Le but des cibles est d’exposer les contraintes. Ne contournez jamais la protection, le verrouillage, la vérification ou le dégagement d'adhésif pour protéger un numéro de tableau de bord.
Synchronisez les équipes de jour et de nuit
Les équipes de jour et de nuit doivent utiliser des définitions de configuration, une propriété des recettes, des zones de préparation des matériaux et des règles de remontée d'informations identiques. Comparez les performances par famille de modifications pendant quatre semaines. Si le quart de jour dure en moyenne 9 minutes et le quart de nuit 14 minutes sur les changements de largeur, inspectez le personnel, la couverture des chariots élévateurs, le soutien de la cuisine et l'accès à l'approbation avant de blâmer les compétences de l'opérateur.
La remise doit répertorier les trois prochaines commandes, l'état de la bobine par étapes, le lot d'adhésif et la viscosité, les défauts de maintenance ouverts, les tests clients spéciaux et tout écart de recette. Un chevauchement de 10 minutes entre les superviseurs peut empêcher une recherche de papier ou d'autorisation qualité de 30 minutes à minuit.
Contrôlez la qualité de la première bonne feuille
Convenez des contrôles objectifs de libération : dimensions, position de la partition, pied à coulisse, liaison, déformation et nombre de piles. Échantillonnez à gauche, au centre et à droite lorsque la largeur ou la pression change. Une réponse de qualité doit avoir lieu dans un délai de 2 à 3 minutes lorsque le personnel le permet ; attendre 12 minutes qu'un inspecteur annule les gains de configuration mécanique.
Suivez les déchets de changement avec le temps
Une configuration plus rapide qui produit plus de déchets ne constitue pas une amélioration. Reliez les minutes aux compteurs de transition, aux kilogrammes de papier, aux kg d'adhésif/1 000 m² et à l'acceptation du premier passage. Le guide des stratégies de réduction des déchets de papier pour l'onduleuse fournit un cadre complémentaire pour les pertes de coupe, d'épissure, de déformation et d'écrasement.
Cycle d'amélioration de trente jours
La semaine 1 établit la référence ; la semaine 2 supprime les attentes en matière de matériel et d'informations ; la semaine 3 standardise les recettes et la préparation de la cuisine ; la semaine 4 audite les deux équipes. Un premier objectif réaliste est une réduction de 20 % du temps médian, une réduction de 30 % des retards du 90e percentile et aucune augmentation des événements de sécurité ou des rejets de qualité dans la première heure.
Xuegong New Materials Group peut cartographier les étapes de configuration lors de la mise en service des systèmes /products/boiler-free-line et aider les équipes à créer des recettes spécifiques à chaque qualité, des signaux de cuisine à colle et des listes de contrôle de quart de travail. Xuegong recommande de prouver des performances reproductibles du premier bon conseil avant de resserrer davantage les objectifs.
Plus dans Guides techniques
Réduire la gâche papier sur onduleuse : stratégies pratiques pour une moindre perte de rives
Réduisez la gâche papier d'onduleuse par des contrôles pratiques de la rive, des jonctions, du gauchissement, de l'écrasement, de la planification de laize, du facteur de prise et de l'usage d'adhésif par commande, dans le monde entier.
Planifier les lots de colle par poste : quantités, délais et réduction des pertes
Planifiez la taille des lots d'adhésif à base d'amidon et le calendrier des changements d'onduleuse : évitez les dérives de viscosité à mi-parcours, les goulots d'étranglement dans la cuisine et le gaspillage d'adhésif pour onduleuse.
Colle de parement nid d'abeille : mélange en atelier pour les deux voies
Mélangez la colle de parement nid d'abeille selon l'une des deux voies. L'eau seule utilise 25 kg de poudre et 30–40 kg d'eau. L'ajout d'amidon utilise 25 kg et 40–60 kg, dans deux cuves. N'utilisez pas cette fiche sur la colle d'âme.