
Guides techniques
Décollement du carton ondulé : causes, prévention et solutions
Guide technique pour comprendre et résoudre les problèmes de délaminage du carton ondulé, couvrant les problèmes d'adhésif, les paramètres de la machine et les facteurs de qualité du papier.
Sur cette page
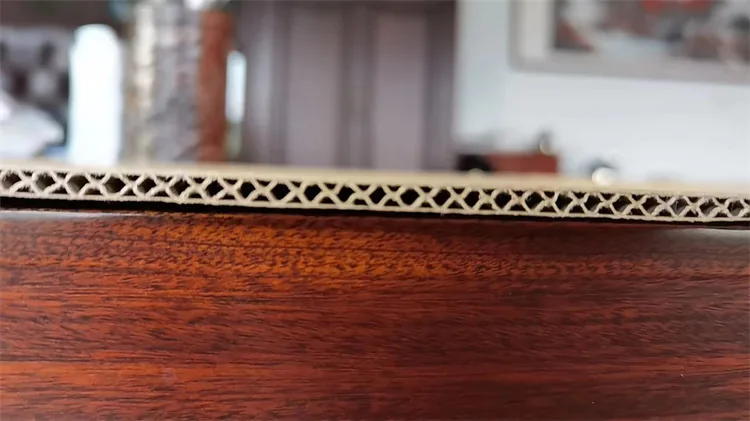
Le délaminage – la séparation des couches de papier dans le carton ondulé – est l'un des problèmes de qualité les plus courants et les plus coûteux dans la production de boîtes en carton ondulé. Ce guide explique les causes et propose des solutions pratiques pour prévenir et résoudre les problèmes de délaminage.
Comprendre le délaminage
Qu’est-ce que le délaminage ?
Le délaminage se produit lorsque la liaison entre les couches de papier échoue, provoquant la séparation du revêtement du support cannelé ou la séparation des couches d'un panneau multi-parois. Cela peut se produire immédiatement après la production ou plus tard pendant le stockage, la conversion ou l'utilisation.
Types de délaminage
- Délaminage de l'extrémité humide : le collage échoue avant de durcir complètement
- Délaminage à sec : la séparation se produit après le séchage du panneau.
- Délaminage des bords : séparation au niveau des bords des panneaux
- Délaminage ponctuel : zones localisées de mauvaise adhérence
- Délaminage de conversion : séparation lors de l'impression ou de la découpe
Causes courantes
- Problèmes d’adhésif :
Application d’adhésif insuffisante
- Espace trop grand entre le rouleau de colle et le rouleau d'ondulation
- Paramètres du barrage de colle incorrects
- Viscosité de l'adhésif trop faible
- Rouleau de colle usé ou endommagé
Mauvaise qualité de l'adhésif
- Température du point de gel incorrecte
- Adhérence inadéquate ou force de liaison verte
- Dégradation de l'adhésif due à l'âge ou à la contamination
- Formule adhésive incorrecte pour les types de papier utilisés
- Paramètres de la machine :
Problèmes de température
- Température du préchauffeur trop basse
- Température de la plaque chauffante insuffisante
- Répartition inégale de la chaleur sur la toile
- Transfert de chaleur compromis par des surfaces sales
Problèmes de pression
- Paramètres du rouleau de pression incorrects
- Pression inégale sur la largeur de la bande
- Courroies ou coussinets usés
- Tension de courroie incorrecte
Vitesse par rapport à la capacité
- Fonctionnement trop rapide pour que la chaleur et l'adhésif agissent
- Temps de séjour insuffisant sur les plaques chauffantes
- Changements de vitesse sans ajustements correspondants
- Qualité du papier :
Teneur en humidité
- Papier trop sec (n'accepte pas l'adhésif)
- Papier trop humide (adhésif dilué)
- Variation d'humidité sur la bande
- Différents niveaux d'humidité entre le support et le support
Problèmes de surface
- Encollage ou revêtement interférant avec la pénétration de l'adhésif
- Contamination sur la surface du papier
- Teneur en fibres recyclées affectant la porosité
Stratégies de prévention
Gestion des adhésifs
- Maintenir une viscosité correcte (vérifier régulièrement avec une tasse)
- Maintenir la température du gel constante et appropriée
- Utilisez de la colle fraîche (ne la laissez pas se dégrader dans le réservoir).
- Adaptez la formule adhésive aux types de papier
- Envisagez un adhésif sans alcali pour une meilleure consistance
Configuration de la machine
- Étalonnage et vérification réguliers de la température
- Paramètres cohérents des rouleaux de pression
- Entretien et tension appropriés de la courroie
- Nettoyer régulièrement les surfaces de transfert de chaleur
- Établir des procédures opérationnelles standard pour chaque type de conseil d'administration
Gestion du papier
- Contrôler les conditions de stockage du papier
- Laisser le papier s'acclimater avant utilisation.
- Surveiller et enregistrer la teneur en humidité du papier
- Travailler avec les fournisseurs de papier sur la cohérence
Tests et contrôle qualité
- Test d'adhérence des broches (PAT) pour un contrôle immédiat de l'adhésion
- Test de liaison des plis pour vérifier la résistance du panneau durci
- Tests d'adhésif réguliers
- Documenter les paramètres et les résultats pour référence
Solutions aux problèmes existants
Étapes immédiates
- Vérifier et ajuster la viscosité de l'adhésif
- Vérifier les températures à toutes les sources de chaleur
- Inspecter le modèle d'application de colle
- Examiner les modifications récentes apportées aux matériaux ou aux paramètres.
Approche systématique
- Testez une variable à la fois
- Documenter les changements et les résultats
- Vérifier la cohérence des fournisseurs de papier
- Évaluer les performances de l'adhésif
Quand envisager un changement d’adhésif
Si le délaminage persiste malgré les réglages de la machine, la formule adhésive devra peut-être être révisée. Les produits adhésifs sans alcali de Xuegong sont conçus pour une force de liaison constante et un contrôle plus facile du processus. Contactez notre équipe technique pour une évaluation des adhésifs et des recommandations.
Plus dans Guides techniques
Colle de parement nid d'abeille : mélange en atelier pour les deux voies
Mélangez la colle de parement nid d'abeille selon l'une des deux voies. L'eau seule utilise 25 kg de poudre et 30–40 kg d'eau. L'ajout d'amidon utilise 25 kg et 40–60 kg, dans deux cuves. N'utilisez pas cette fiche sur la colle d'âme.
Lignes nid d'abeille : chaleur, presse et les deux fenêtres de vitesse
La fabrication d'âme nid d'abeille est d'environ 10–200 m/min. Le contrecollage de parement est d'environ 4–30 m/min. Presse à froid et presse à chaud existent toutes deux. Un démarrage lent peut tourner chauffage éteint.
Film de colle nid d'abeille et vitesse de séchage : lent, rapide, très rapide ou instantané
La colle de ligne nid d'abeille peut être spécifiée avec un film élastique ou rigide, et avec une vitesse de séchage de lente à instantanée. Sur la colle de parement à l'eau seule, moins d'eau sèche plus vite. Ne descendez pas sous 30 kg d'eau.