
Guides techniques
Guide de sécurité de l'opérateur d'onduleuse : bonnes pratiques et prévention des dangers
Guide pratique de sécurité d'onduleuse couvrant la consignation, les surfaces chaudes, les points de pincement, les passerelles, les EPI, les dangers chimiques, ainsi que des passations de poste et des exercices disciplinés.
Sur cette page
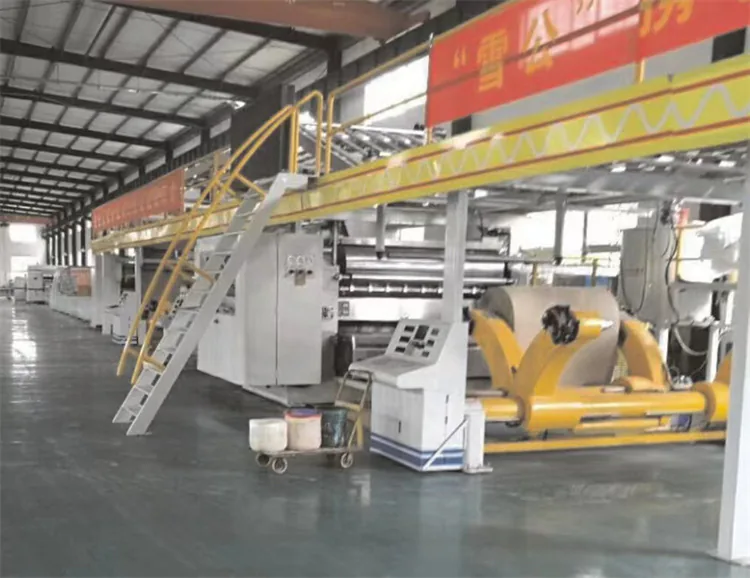
Les onduleuses réunissent dans un même système de production des nappes en mouvement, des cylindres en rotation, des températures élevées, de l'énergie pneumatique emmagasinée, des entraînements électriques, de l'adhésif humide et des interventions humaines fréquentes. Une usine sûre dépend donc de protecteurs et de verrouillages conçus, mais aussi d'opérateurs qui reconnaissent les dangers changeants au démarrage, à la jonction, aux changements de qualité, au nettoyage, au dégagement des bourrages et à l'arrêt. Ce guide fournit un cadre pratique pour les équipes qui exploitent des onduleuses à vapeur conventionnelles et des systèmes /products/boiler-free-line. Il doit compléter, et jamais remplacer, le droit local, le manuel du constructeur de la machine et les analyses de risques approuvées de l'usine.
Le premier principe est simple : l'urgence de production n'autorise jamais d'introduire la main dans le mouvement. Une ligne qui tourne à 180 m/min parcourt 3 mètres chaque seconde ; à 300 m/min, elle parcourt 5 mètres chaque seconde. Le temps de réaction humain ne peut pas vaincre cette vitesse. Les protecteurs, les dispositifs de distance de sécurité, les portes asservies et une consignation/étiquetage vérifiée sont les moyens de maîtrise — pas l'expérience, des mains rapides ou un collègue qui surveille le bouton.
Carte des dangers principaux
Les opérateurs doivent identifier les dangers par section de ligne avant chaque affectation
- Porte-bobines et jonctionneuse : mouvement des bobines, expansion des mandrins, charges suspendues, arêtes de couteau et tension de nappe emmagasinée
- Préchauffeurs et simple face : surfaces chaudes, pinces du cylindre de pression ou des cylindres cannelure, raccordements vapeur sur les lignes anciennes, et projections d'adhésif
- Pont et double face : accès en hauteur, courroies en mouvement, tables chauffantes, points d'entraînement de la nappe et démarrages automatiques inattendus
- Coupe transversale, empileur et évacuation : couteaux, éjecteurs, convoyeurs, fardeaux qui tombent, circulation de palettes et piles instables
- Cuisine de colle : poudres, sols mouillés, mélangeurs, exposition chimique et tâches de nettoyage en espace confiné
Marquez les zones restreintes au sol et conservez au moins 1 mètre d'espace de marche libre lorsque l'implantation de l'usine le permet. Les lignes jaunes ne sont utiles que lorsque les bobines, les palettes, les flexibles et les chutes sont tenus en dehors.
Contrôle de sécurité avant poste
Une inspection documentée de 10 minutes en début de poste prévient de nombreux incidents. Confirmez que les arrêts d'urgence sont visibles et dégagés ; que les protecteurs et verrouillages sont intacts ; que les balises et avertisseurs sonores fonctionnent ; que les plateformes, escaliers et garde-corps sont secs ; que l'extraction locale fonctionne ; et qu'aucun outil ne reste à l'intérieur des zones protégées. N'essayez les dispositifs de sécurité que selon la procédure d'essai approuvée de l'usine. Ne contournez jamais un verrouillage pour éviter un arrêt intempestif.
Consultez le journal du poste précédent pour les défauts non résolus. Une alarme récurrente de porte de protecteur, une vanne pneumatique lente ou un flexible d'adhésif qui fuit est un défaut de sécurité, et pas seulement une note de maintenance. L'opérateur entrant doit accuser réception des points ouverts avant d'accepter la conduite de la ligne.
Consignation/étiquetage pour intervention
Utilisez un isolement complet chaque fois qu'une personne doit entrer dans une zone de danger, retirer un protecteur, dégager un bourrage au-delà d'un outil externe approuvé, ou effectuer de la maintenance. Une séquence robuste est :
- Prévenez les salariés concernés et arrêtez la machine par les commandes normales
- Isolez toutes les sources électriques, pneumatiques, hydrauliques, thermiques, de gravité et de tension emmagasinée
- Posez le cadenas personnel et l'étiquette d'identification de chaque intervenant
- Dissipez ou bloquez l'énergie emmagasinée, y compris les cylindres relevés et les vérins sous pression
- Vérifiez l'état d'énergie nulle en tentant un démarrage contrôlé et en testant là où c'est requis
- Effectuez le travail, inspectez la zone, remettez les protecteurs et ne retirez que votre propre cadenas
Une ligne avec 8 armoires électriques peut aussi avoir plusieurs piquages d'air éloignés et de l'énergie mécanique emmagasinée. Un écran HMI arrêté ne prouve pas l'isolement. Des boîtes de consignation de groupe et des cartes écrites de maîtrise des énergies rendent auditables les arrêts à plusieurs personnes.
Points de pincement et manutention de nappe
N'alimentez jamais le papier à la main vers les cylindres cannelure, les cylindres de pression, les rouleaux encolleurs, les courroies ou les rouleaux tireurs tant qu'ils peuvent bouger. Utilisez les modes d'enfilage approuvés par le constructeur, les commandes à action maintenue à vitesse réduite et les outils dédiés. Les vêtements doivent être ajustés ; attachez les cheveux longs et retirez les bijoux. Les gants peuvent protéger des coupures pendant la manutention de papier à l'arrêt, mais des gants amples augmentent le risque d'entraînement près des équipements tournants. Définissez des règles propres à la tâche plutôt que de traiter les gants comme universellement sûrs.
Pour les changements de bobine, inspectez l'état et le poids de la bobine avant le levage. Tenez le personnel hors du trajet de chute possible de la bobine, confirmez que les mandrins sont pleinement engagés et utilisez un équipement de manutention homologué. Une bobine de 2,500 kg emmagasine assez d'énergie pour écraser des barrières et ne peut pas être stabilisée à la main.
Chaleur, vapeur et systèmes sans chaudière
Les onduleuses traditionnelles peuvent exposer les opérateurs à des collecteurs de vapeur d'environ 8–12 bar et à des surfaces au-dessus de 150°C. Traitez les fuites comme des urgences : une vapeur invisible peut pénétrer la peau avant qu'une personne ne voie les condensats. Isolez et refroidissez l'équipement avant d'ouvrir des purgeurs, des brides ou des filtres ; utilisez corrugator-steam-trap-maintenance-guide pour le contexte de planification de la maintenance.
Une ligne sans chaudière supprime de nombreux dangers de chaufferie et de vapeur haute pression, mais elle ne rend pas l'onduleuse froide ni sans risque. Des composants de l'équipement /products/boiler-free-line peuvent encore fonctionner autour de 70–100°C, assez pour causer des brûlures de contact graves. Maintenez les étiquettes de surfaces chaudes, les protecteurs, les temps de refroidissement et les EPI thermiques. L'avantage de sécurité est une complexité de système réduite et le retrait du combustible de chaudière et de la vapeur haute pression du procédé — pas une permission de toucher les sections de chauffage.
Maîtrise de l'adhésif et de l'ordre
L'adhésif ondulé humide transforme les plateformes en risques de glissade et peut entrer dans les yeux lors du débranchement d'un flexible. Nettoyez les déversements immédiatement selon la méthode approuvée, isolez la zone jusqu'au séchage et ne lavez jamais la matière vers un égout non approuvé. Consultez adhesive-handling-safety-corrugating-plant pour le stockage, les EPI, la SDS, la poussière de poudre et les contrôles de réponse aux déversements. Les produits sans alcali peuvent réduire l'exposition à la soude caustique, mais les opérateurs doivent toujours suivre la SDS du produit.
Les chutes et la poussière de papier sont des charges combustibles d'entretien. Retirez les accumulations autour des moteurs et des réchauffeurs à des intervalles définis. N'utilisez pas l'air comprimé pour créer des nuages de poussière en suspension ; utilisez un équipement d'aspiration approuvé. Gardez dégagés les extincteurs et le dégagement des sprinkleurs, et suivez le processus de permis de travail à chaud du site.
EPI selon la tâche
Les EPI minimaux d'usine comprennent couramment des chaussures de sécurité, une protection des yeux, une protection auditive et des vêtements haute visibilité. Ajoutez des lunettes-masque chimiques ou un écran facial pour le transfert d'adhésif, des gants et manches résistants à la chaleur pour le travail à chaud autorisé, des gants anti-coupure pour les tâches à l'arrêt sur lames ou papier, et une protection contre les chutes là où les plateformes conçues n'éliminent pas l'exposition. L'EPI est la dernière barrière ; il ne remplace jamais l'isolement ni les protecteurs.
Communication et facteurs humains
Désignez un seul responsable de conduite de ligne au démarrage. Faites retentir l'avertisseur et confirmez visuellement que toutes les zones sont dégagées avant le mouvement. Les radios aident sur les longues lignes, mais des phrases types et la répétition sont essentielles. Pendant la passation de poste, évoquez les équipements désactivés, les permis de maintenance, les barrières temporaires, les interventions qualité qui exigent un accès, et toute séquence automatique inhabituelle.
La fatigue augmente la probabilité d'erreur. Faites tourner les tâches à forte attention, imposez les pauses et arrêtez le travail lorsque le stress thermique, une mauvaise visibilité ou un bruit excessif empêche une communication fiable. Les presque-accidents doivent être signalés sans blâme et revus sous 24 heures, tant que les preuves sont fraîches.
Préparation aux urgences et formation
Chaque opérateur doit connaître l'arrêt d'urgence le plus proche, l'itinéraire d'évacuation, le type d'alarme, le rince-œil, la douche de sécurité, le poste de premiers secours et le kit de déversement. L'accès au rince-œil doit être atteignable en environ 10 secondes lorsqu'une exposition corrosive est possible. Exercez les scénarios d'entraînement, de brûlure, de projection chimique, d'incendie et de réponse médicale au moins une fois par an, avec des revues sur table plus fréquentes pour les nouvelles équipes.
La compétence doit être démontrée, et non présumée après une simple présence. Qualifiez les opérateurs par section de ligne, enregistrez les formations de rappel et réévaluez après des changements d'équipement ou des incidents. Les superviseurs doivent auditer trois comportements observables chaque semaine : le respect des protecteurs, la vérification correcte de l'isolement et la technique d'enfilage sûre.
Liste de contrôle de performance sécurité
Suivez des indicateurs avancés tels que les inspections avant poste réalisées, les défauts de verrouillage clos dans les délais, les signalements de presque-accidents, les audits LOTO et les formations en retard. Le taux d'accidents à lui seul est une mesure retardée. Une usine qui signale zéro presque-accident pendant six mois peut avoir un signalement faible plutôt qu'un risque nul.
Xuegong New Materials Group conçoit des systèmes d'ondulation sans chaudière à architecture thermique simplifiée et accompagne la formation des opérateurs pendant la mise en service. Pour un projet impliquant /products/boiler-free-line, Xuegong peut aider à relier les modes opératoires et les besoins de formation à la vitesse, à la laize et à l'implantation d'usine choisies, tandis que vos professionnels locaux de la sécurité conservent l'autorité sur la conformité.
Plus dans Guides techniques
Manipulation des adhésifs en usine de carton ondulé : stockage et préparation en sécurité
La manipulation sûre de la colle ondulée commence par l'accès aux FDS, un EPI correct, un contrôle de la poudre sèche, un stockage à température gérée, un mélange précis et des exercices de réponse aux déversements.
Maintenance des purgeurs de l'onduleuse : garder une chaleur uniforme en double face
Inspectez et entretenez les purgeurs des systèmes de double face de la ligne d'ondulation — modes de défaillance, méthodes d'essai et corrections qui rétablissent une température uniforme des tables chauffantes pour le collage à la colle d'amidon.
Colle de parement nid d'abeille : mélange en atelier pour les deux voies
Mélangez la colle de parement nid d'abeille selon l'une des deux voies. L'eau seule utilise 25 kg de poudre et 30–40 kg d'eau. L'ajout d'amidon utilise 25 kg et 40–60 kg, dans deux cuves. N'utilisez pas cette fiche sur la colle d'âme.