
Guides techniques
Faible résistance au collage du carton ondulé : guide de diagnostic
Guide de dépannage systématique en cas de mauvaise adhérence dans le carton ondulé, couvrant la viscosité de l'adhésif, le taux d'application, la température, les facteurs de papier et les paramètres de l'équipement.
Sur cette page
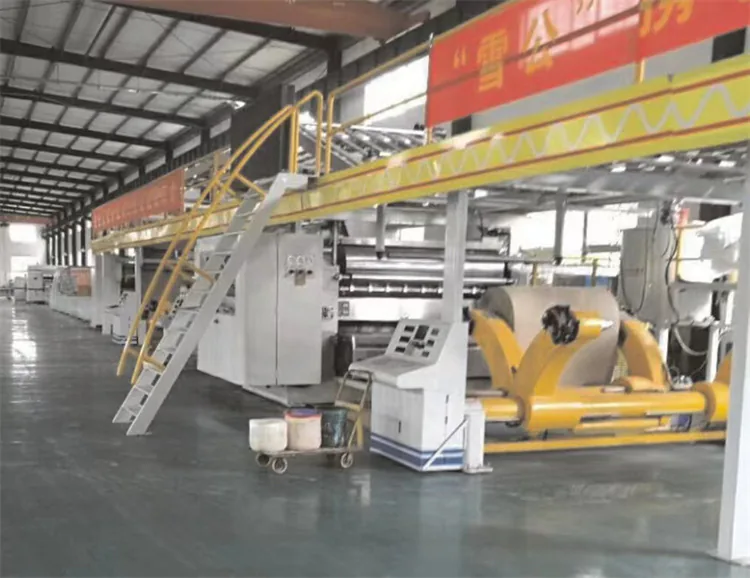
Une mauvaise adhérence est l’une des plaintes de qualité les plus fréquentes dans la production de carton ondulé. Une faible liaison entraîne un délaminage lors de la transformation, une défaillance du carton pendant l’expédition et des refus des clients. Ce guide fournit une approche systématique pour diagnostiquer et corriger les problèmes de force d’adhérence sur l’onduleuse.
Comment la force de liaison est mesurée
Plusieurs tests évaluent la qualité du collage dans la production de carton ondulé
- Test d'adhérence des broches (PAT) : mesure la force nécessaire pour séparer les pointes des cannelures du revêtement – norme de l'industrie, résultat en N/m ou lb/in
- Test de séparation des plis : test de pelage manuel sur des échantillons de production toutes les 30 à 60 minutes.
- Test de résistance à l'humidité : rétention d'adhérence après 24 heures de trempage dans l'eau – critique pour l'exportation et les emballages sous chaîne du froid
- Inspection visuelle : vérifiez les sauts de liaison, les zones sèches et le délaminage des bords.
Les valeurs acceptables d’adhérence des broches varient selon le type de cannelure
- Flûte A : 8-12 N/m minimum
- Flûte B : 6-10 N/m minimum
- Flûte en C : 7-11 N/m minimum
- Flûte électronique : 4 à 7 N/m minimum
Les valeurs inférieures à ces plages indiquent un problème de force d’adhérence nécessitant une enquête.
Organigramme de diagnostic — Vérifiez dans cet ordre
Étape 1 : Viscosité de l'adhésif
Une viscosité incorrecte est à l’origine de 40 à 50 % des problèmes de résistance d’adhérence
- Trop élevé (au-dessus de 40 secondes Stein-Hall) : mauvais transfert, lien affamé, zones sautées
- Trop faible (moins de 20 secondes) : pénétration excessive dans le papier, faible adhérence de la surface
- Plage cible : 25 à 35 secondes pour un joueur simple, 30 à 45 secondes pour un joueur double.
- Vérifiez la viscosité toutes les 30 minutes pendant la production
- Vérifier la température de l'adhésif : 25 à 35 °C pour une prise instantanée, 55 à 70 °C pour l'amidon cuit traditionnel.
Étape 2 : Taux d’application de l’adhésif
Une application insuffisante de colle est la deuxième cause la plus fréquente
- Simple face : 8 à 12 g/m² sur les pointes de cannelure typiques
- Double support : 10-15 g/m² sur la surface du liner
- Vérifiez l'écart entre les rouleaux racleurs : 0,10 à 0,25 mm en fonction du diamètre et de la vitesse du rouleau.
- Inspectez le rouleau applicateur pour déceler toute usure : les surfaces rainurées ou polies réduisent le transfert.
- Vérifier la pression et le débit de la pompe à adhésif
Étape 3 : Paramètres de température
La température affecte à la fois la rhéologie de l'adhésif et la réceptivité du papier
- Angle d'enroulement du préchauffeur : une chaleur excessive assèche la surface du papier, empêchant ainsi la pénétration de l'adhésif.
- Température de la plaque chauffante : Une température trop basse empêche la prise de l'adhésif ; trop élevé provoque une liaison fragile
- Lignes traditionnelles : Plaques chauffantes à 160-180°C, préchauffeur à 80-120°C
- Lignes sans chaudière : plaques chauffantes à 60-100°C, préchauffage minimal nécessaire
- Mesurez la température de la surface du papier au point de collage – cible 40 à 70 °C selon le système.
Étape 4 : Facteurs papier
La qualité du papier limite directement la force d’adhésion réalisable
- Doublure recyclée avec encollage de surface qui résiste à la pénétration de l'adhésif
- Le papier à faible humidité (inférieure à 6 %) réduit le gonflement des fibres et la formation de liaisons.
- Le papier à haute humidité (supérieure à 9 %) affaiblit la concentration d'adhésif à l'interface.
- Contamination de surface : poussière, huile ou revêtement antérieur sur le papier.
- Mauvaise qualité de papier : utilisation d'un support inférieur à 100 g/m² pour une production à grande vitesse
- Testez l'humidité du papier au niveau du support de cylindre de l'usine – cible 7 à 8 %
Étape 5 : Facteurs mécaniques de l'équipement
- Pression de pincement du rouleau onduleux : trop faible – contact insuffisant ; trop haut - écrase la cannelure
- État du rouleau de pression : le caoutchouc usé ou durci réduit l'uniformité du pincement.
- Double tension de la courroie d'appui : une pression insuffisante sur les plaques chauffantes réduit l'adhérence
- Pression du rouleau de maintien : vérifiez que les paramètres correspondent à l'épaisseur et à la vitesse de la carton.
- Écart entre les rouleaux de carton ondulé : un mauvais alignement entraîne un transfert d'adhésif inégal
Modèles courants de défaillance des obligations
Défaillance de la liaison de la pointe de la cannelure (simple face)
- Symptôme : le médium se sépare du revêtement au niveau des pointes des cannelures.
- Causes probables : faible viscosité, écart entre les rouleaux applicateurs insuffisant, rouleaux onduleux usés.
- Correction : augmentez la viscosité pendant 2 à 3 secondes, réduisez l'écart entre les rouleaux racleurs de 0,02 mm, inspectez les rouleaux.
Défaillance du lien de doublure (double support)
- Symptôme : le revêtement supérieur se décolle de l'assemblage simple face.
- Causes probables : température de la plaque chauffante basse, adhésif insuffisant sur le revêtement, pression de la courroie trop faible.
- Correction : augmentez la température de la plaque chauffante de 5 à 10 °C, vérifiez l'espace entre l'applicateur de revêtement et augmentez la pression de maintien.
Délaminage des bords
- Symptôme : rupture d'adhérence concentrée sur les bords du panneau (50 à 100 mm du bord)
- Causes probables : variation de l'humidité des bords, pression de pincement inégale, manque d'adhésif sur les bords
- Correction : vérifiez la qualité des bords des rouleaux de papier, alignez les rouleaux de carton ondulé, vérifiez le parallélisme des rouleaux applicateurs.
Liaison faible intermittente
- Symptôme : la force d'adhérence varie selon la largeur de la carton ou dans le sens de la machine.
- Causes probables : dérive de viscosité, cavitation de la pompe, contamination de la surface du rouleau, fluctuation de la vitesse.
- Correction : stabiliser la préparation du lot d'adhésif, nettoyer les rouleaux applicateurs, vérifier le système d'entraînement.
Facteurs de formulation d’adhésif
- Type d'amidon : amidon de maïs natif ou amidon modifié – l'amidon modifié offre une meilleure adhérence sur le papier recyclé.
- Ajout d'alcali : le niveau de borax ou de soude caustique affecte la température du gel et la force de liaison.
- Teneur en matières solides : 15 à 25 % typique – une teneur trop faible affaiblit l'adhérence, une teneur trop élevée augmente la viscosité
- Additifs : les agents de réticulation améliorent la résistance à l'humidité mais peuvent affecter la recyclabilité.
- Adhésifs à prise instantanée : nécessitent une formulation adaptée – l'amidon générique ne collera pas à basse température
Pour obtenir des conseils sur la sélection des adhésifs, consultez notre meilleur guide des adhésifs pour carton et choisissez le bon article adhésif pour ondulation. La série d'adhésifs sans alcali Xuegong est formulée pour une force de liaison constante sur les qualités de papier vierge et recyclé. Contactez-nous pour des tests d'adhésif dans votre usine.
Plus dans Guides techniques
Colle de parement nid d'abeille : mélange en atelier pour les deux voies
Mélangez la colle de parement nid d'abeille selon l'une des deux voies. L'eau seule utilise 25 kg de poudre et 30–40 kg d'eau. L'ajout d'amidon utilise 25 kg et 40–60 kg, dans deux cuves. N'utilisez pas cette fiche sur la colle d'âme.
Lignes nid d'abeille : chaleur, presse et les deux fenêtres de vitesse
La fabrication d'âme nid d'abeille est d'environ 10–200 m/min. Le contrecollage de parement est d'environ 4–30 m/min. Presse à froid et presse à chaud existent toutes deux. Un démarrage lent peut tourner chauffage éteint.
Film de colle nid d'abeille et vitesse de séchage : lent, rapide, très rapide ou instantané
La colle de ligne nid d'abeille peut être spécifiée avec un film élastique ou rigide, et avec une vitesse de séchage de lente à instantanée. Sur la colle de parement à l'eau seule, moins d'eau sèche plus vite. Ne descendez pas sous 30 kg d'eau.