
Guides techniques
Ligne d'ondulation 7 plis : configuration des équipements et guide de production
Guide complet des équipements de lignes de carton ondulé à 7 épaisseurs (triple paroi), couvrant la configuration à triple face, les structures de panneaux, les applications et les critères de sélection.
Sur cette page
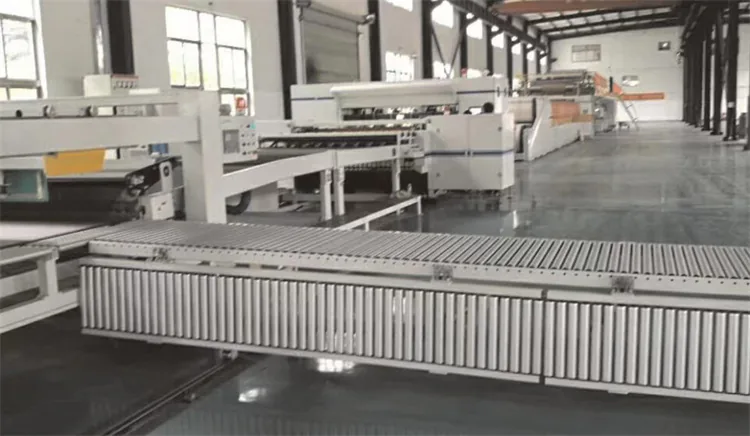
Une ligne de carton ondulé à 7 épaisseurs produit du carton ondulé à triple paroi – la structure ondulée standard la plus solide utilisée pour les emballages industriels lourds. Ce guide couvre les exigences en matière d'équipement et les considérations de production.
Qu'est-ce qu'un panneau à 7 épaisseurs (triple paroi) ?
Le carton à 7 épaisseurs se compose de trois couches de support ondulé et de quatre couches de doublure
- Structure : Liner + Médium + Liner + Médium + Liner + Médium + Liner
- Également appelé panneau triple paroi ou panneau AAA
- Poids typique : 600 à 1 400 g/m²
- Applications : Industrie lourde, caisses d'exportation, caisses-palettes, emballage de machines
Configuration de l'équipement de la ligne 7 plis
Une ligne à 7 plis nécessite trois sections à face unique ainsi qu'un équipement combiné
Section 1 — Premier simple face
- Forme le premier support et adhère au premier revêtement.
- Sortie : Web simple face (2 épaisseurs)
Section 2 — Deuxième Single Facer + Combiner
- Forme un deuxième support + adhère au premier simple face.
- Sortie : Web double face (intermédiaire à 4 plis)
Section 3 — Troisième Single Facer + Combiner Final
- Forme un troisième support et adhère au revêtement final.
- Sortie : Carton à triple paroi (7 plis)
Composants supplémentaires
- Trois groupes de cages de laminoir (9 positions de laminoir minimum)
- Trois systèmes de préchauffage
- Deux machines à colle intermédiaires
- Deux sections de convoyeur à pont
- Double support final avec plaques chauffantes allongées
- Découpeuse, tronçonneuse et empileur
Spécifications clés
Vitesse de production : 80-200 m/min (plus lente que 3 couches en raison de la complexité)
Largeur de travail : 1400-2500 mm
Rendement journalier : 30 000 à 80 000 m² selon la vitesse et la largeur
Poids du carton : 600-1 400 g/m²
Investissement : 1 200 000 $ - 5 000 000 $+ selon la vitesse et l'automatisation
Combinaisons de cartons
Combinaisons courantes de cannelures à 7 plis
- ACA : cannelure A + cannelure C + cannelure A – amorti maximal
- BAB : cannelure B + cannelure A + cannelure B – résistance et imprimabilité équilibrées
- BCB : toutes les cannelures B – résistant à la perforation, bonne impression
- EBC : cannelure extérieure en E + cannelure en B + cannelure en C – surface extérieure de qualité commerciale
Applications
Emballage industriel lourd
- Mise en caisse de machines et d'équipements
- Emballage de pièces automobiles
- Produits métalliques et pièces moulées
Exportation et expédition
- Caisses-palettes pour le fret maritime
- Emballage gros électroménager (réfrigérateurs, machines à laver)
- Conteneurs de produits chimiques industriels
Agricole
- Bacs à produits en vrac (en remplacement des caisses en bois)
- Sacs lourds d'engrais et de graines
Militaire et gouvernement
- Conteneurs d'expédition lourds conformes aux spécifications
Défis de production
Coordination de la vitesse
- Trois joueurs simples doivent courir de manière synchrone
- Une inadéquation de vitesse à n'importe quel point de combinaison provoque un délaminage
- Contrôle PLC avancé essentiel pour les lignes multifaces
Gestion des adhésifs
- Trois points d'application de colle séparés
- Chaque liaison doit prendre correctement avant l'application de la couche suivante.
- Consommation totale d'adhésif plus élevée qu'un 3 ou 5 plis
- Qualité d'adhésif constante sur les trois machines à colle
Gestion de la chaleur
- Section de plaque chauffante étendue nécessaire pour le durcissement à triple paroi
- Consommation totale d'énergie par m² plus élevée
- La technologie sans chaudière peut réduire considérablement les coûts énergétiques
Contrôle qualité
- Test de résistance d'adhérence à chaque point de combinaison
- Surveillance de l'épaisseur et de l'épaisseur des cartons
- Tests ECT et BCT pour chaque cycle de production
Alternative à 7 plis ou cannelure contre cannelure
La technologie brevetée cannelure contre cannelure de Xuegong offre une alternative au traditionnel 7 plis
- Les 4 plis de cannelure à cannelure sans noyau peuvent égaler ou dépasser les performances d'un 7 plis.
- Permet d'économiser une ou plusieurs couches de papier : réduction des coûts de plus de 10 %
- Résout les problèmes de déformation courants dans les cartons multicouches lourds
- Vitesse sur une seule face jusqu'à 300 m/min contre 80 à 200 m/min pour le 7 plis
- Investissement en équipement réduit et fonctionnement plus simple
Conseils de sélection
Choisissez une ligne à 7 plis lorsque
- Les spécifications du client nécessitent un panneau traditionnel à triple paroi.
- La résistance maximale à l'empilage est une exigence essentielle
- Les emballages industriels lourds et d'exportation sont le produit principal
Envisagez une alternative cannelure contre cannelure lorsque
- La réduction des coûts est une priorité
- Le gauchissement est un problème de qualité avec la production multicouche actuelle.
- Une vitesse de production plus élevée est nécessaire
- Le budget d'investissement en équipement est limité
Contactez Xuegong pour une configuration de ligne à 7 plis ou une consultation alternative de cannelure contre cannelure.
Plus dans Guides techniques
Colle de parement nid d'abeille : mélange en atelier pour les deux voies
Mélangez la colle de parement nid d'abeille selon l'une des deux voies. L'eau seule utilise 25 kg de poudre et 30–40 kg d'eau. L'ajout d'amidon utilise 25 kg et 40–60 kg, dans deux cuves. N'utilisez pas cette fiche sur la colle d'âme.
Lignes nid d'abeille : chaleur, presse et les deux fenêtres de vitesse
La fabrication d'âme nid d'abeille est d'environ 10–200 m/min. Le contrecollage de parement est d'environ 4–30 m/min. Presse à froid et presse à chaud existent toutes deux. Un démarrage lent peut tourner chauffage éteint.
Film de colle nid d'abeille et vitesse de séchage : lent, rapide, très rapide ou instantané
La colle de ligne nid d'abeille peut être spécifiée avec un film élastique ou rigide, et avec une vitesse de séchage de lente à instantanée. Sur la colle de parement à l'eau seule, moins d'eau sèche plus vite. Ne descendez pas sous 30 kg d'eau.