
Guides techniques
Réglage des couteaux de mitrailleuse : qualité de coupe et réduction des rognures
Placez les couteaux de la refendeuse et les entailles sur une ligne d'ondulation pour obtenir des bords nets, une garniture stable et moins d'écrasement : liste de contrôle de la durée de vie des couteaux, du chevauchement et de la profondeur d'entaille pour les opérateurs.
Sur cette page
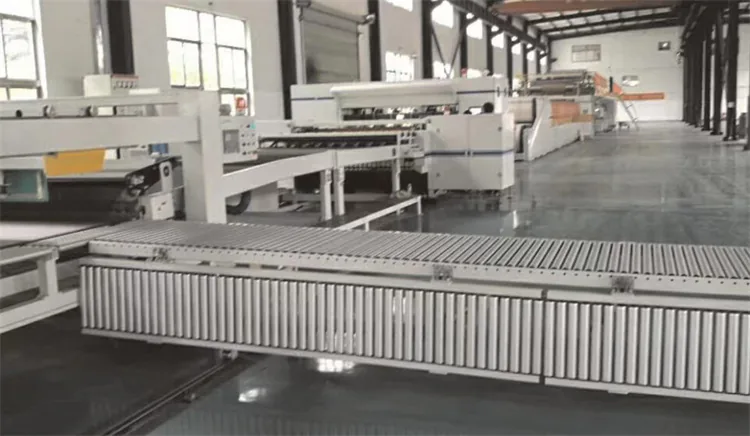
Le refendeur-marqueur se trouve à l'extrémité humide de la ligne d'ondulage et décide si le bon carton quitte l'usine sous forme de feuilles vendables ou sous forme de garniture, de poussière et de plaintes des clients. Des couteaux émoussés, un mauvais chevauchement ou des scores agressifs peuvent annuler des heures de travail minutieux sur une seule face et sur deux supports. Ce guide donne une séquence pratique de configuration des couteaux et des incisions pour les opérateurs d'onduleuse et les équipes de maintenance.
À quoi ressemble une bonne qualité de coupe
- Bords fendus propres, sans fibres floues ni parois de cannelures écrasées
- Largeur de coupe stable à ± 1–2 mm de la cible lors d'un changement de vitesse
- Tracez des lignes suffisamment nettes pour pouvoir être pliées, mais pas si profondes que l'étrier s'effondre
- La poussière de couteau et les déchets de coupe sont inférieurs aux normes de l'usine (de nombreuses usines enregistrent une perte de coupe inférieure à 1,5 à 2,5 % sur les largeurs communes)
Si l'épaisseur du carton chute de plus de 0,1 mm environ à travers la découpeuse-inciseur sur la cannelure B, traitez la pression du couteau/entaille comme une source d'écrasement et pas seulement un problème d'onduleuse en amont.
Types de couteaux et quand les changer
La plupart des lignes de ondulation à grande vitesse utilisent des couteaux de cisaillement rotatifs ou des configurations de coupe par écrasement selon le fabricant d'équipement d'origine. Quelle que soit la conception, remplacez ou faites pivoter les couteaux lorsque :
- Des moustaches de bord apparaissent sur le support kraft après 1 à 2 heures à vitesse de production.
- La largeur de la bande de coupe varie et les opérateurs continuent de poursuivre avec les ajustements latéraux.
- La face du couteau présente des éclats, du vernis ou des bandes d'usure inégales.
- La consommation d'ampli ou la charge du variateur augmente anormalement pour le même mixage de carte.
Enregistrez la durée de vie du couteau en mètres linéaires ou en équipes. Attendre que chaque bord tombe en panne double le rebut au cours du dernier jour d'un ensemble usé.
Séquence de configuration (faire dans l’ordre)
- Confirmez la largeur de la carton, les cannelures et commandez le plan de coupe avant de charger les couteaux.
- Réglez l'espace entre le couteau et l'enclume ou entre le couteau et le couteau sur les spécifications moyennes OEM pour la gamme papier GSM.
- Vérifiez la position latérale afin que les couteaux de coupe reposent sur des déchets et non sur des panneaux d'impression vendables.
- Réglez la profondeur de partition de légère à moyenne pour la cannelure ; approfondir seulement si les fissures sont pliées
- Parcourez 50 à 100 m à vitesse de production ; Mesurer le trim gauche/droite et l'étrier gauche/centre/droite
- Verrouillez les paramètres sur la carte de travail avec l'ID du jeu de couteaux et les positions de l'anneau de score
N’augmentez jamais la pression du couteau pour remplacer l’affûtage. Une pression supplémentaire écrase les cannelures et augmente les pertes d'ECT que les clients découvrent dans l'entrepôt.
Conseils sur le profil de score
Des rayures peu profondes provoquent des pliages durs et des fissures des panneaux au niveau de la plantation de boîtes. Des scores profonds écrasent le médium et créent des défaillances de charnière. Faites correspondre les anneaux de partition à la cannelure : B et C ont besoin de profondeurs différentes de celles de la microcannelure E. Lorsque vous passez d'une double paroi à une simple paroi en milieu de travail, vérifiez à nouveau la profondeur de la rainure : laisser une recette de rainure à 5 épaisseurs sur un carton à 3 épaisseurs est un tueur d'ECT courant.
Réduction des déchets de coupe
- Planifier les commandes pour imbriquer les largeurs par rapport au pont géant
- Conservez les garnitures latérales dans les limites du minimum OEM (souvent 10 à 20 mm de chaque côté en fonction de la ligne).
- Alignez la colleuse et le chemin de bande afin que la feuille ne dérive pas dans un seul couteau de coupe.
- Rejetez l'habitude de « rogner davantage pour des raisons de sécurité » sur chaque travail : cela brûle silencieusement la marge du papier.
Le déplacement de la bande dû au suivi de la bande en amont ou au désalignement du pont se manifeste par une garniture inégale. Corrigez d'abord le suivi ; consultez nos guides de suivi de bande et de convoyeur à pont lorsque la garniture oscille sans changement de couteau.
Sécurité
Les sections de découpe sont dotées de couteaux rotatifs à grande vitesse. Utilisez le verrouillage/étiquetage pour les changements de couteaux. Ne supprimez jamais les bourrages de trim avec la ligne sous tension. Portez des gants résistants aux coupures conçus pour les couteaux ondulés, et non des gants d'entrepôt généraux.
Lecture connexe
Associez cette configuration au dépannage en cas d'écrasement des cartons lorsque l'étrier tombe seulement après la partie humide, et aux listes de contrôle de démarrage du changement de vitesse de l'onduleuse afin que l'état des couteaux soit vérifié chaque matin. Xuegong New Materials Group aide les usines à optimiser la qualité de leur ligne complète, depuis la technologie d'ondulation sans adhésif et sans chaudière jusqu'au transfert de conversion. Contactez-nous lorsque les plaintes concernant la qualité de coupe et le collage arrivent simultanément.
Plus dans Guides techniques
Colle de parement nid d'abeille : mélange en atelier pour les deux voies
Mélangez la colle de parement nid d'abeille selon l'une des deux voies. L'eau seule utilise 25 kg de poudre et 30–40 kg d'eau. L'ajout d'amidon utilise 25 kg et 40–60 kg, dans deux cuves. N'utilisez pas cette fiche sur la colle d'âme.
Lignes nid d'abeille : chaleur, presse et les deux fenêtres de vitesse
La fabrication d'âme nid d'abeille est d'environ 10–200 m/min. Le contrecollage de parement est d'environ 4–30 m/min. Presse à froid et presse à chaud existent toutes deux. Un démarrage lent peut tourner chauffage éteint.
Film de colle nid d'abeille et vitesse de séchage : lent, rapide, très rapide ou instantané
La colle de ligne nid d'abeille peut être spécifiée avec un film élastique ou rigide, et avec une vitesse de séchage de lente à instantanée. Sur la colle de parement à l'eau seule, moins d'eau sèche plus vite. Ne descendez pas sous 30 kg d'eau.