
Technologie
Systèmes de transfert par le vide sur les lignes d'ondulation : technologie et choix
Les systèmes de transfert par le vide déplacent le carton entre les sections d'ondulation sans écrasement — vue d'ensemble de la technologie, conception des zones de vide, critères de choix et intégration aux lignes à grande vitesse.
Sur cette page
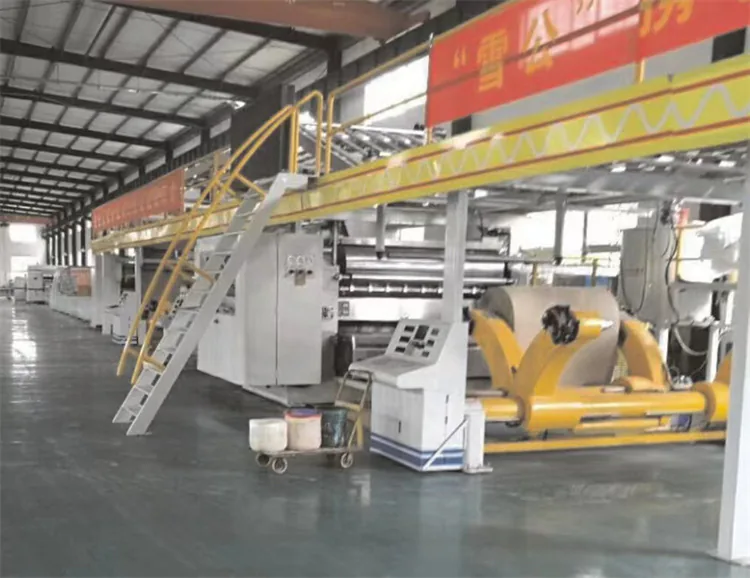
Les systèmes de transfert par le vide transportent la nappe simple face ou double face entre les sections d'ondulation sans l'écrasement d'un pincement de bande classique — un choix de conception qui compte davantage lorsque les lignes poussent 200–300 m/min et que les profils de cannelure deviennent plus fins. Sur les lignes d'ondulation modernes, les caissons de vide, les tambours perforés et les collecteurs à zones contrôlées remplacent ou complètent les bandes mécaniques à la sortie du simple face, au pont et à l'entrée du double face. Une conception médiocre du transfert par le vide se manifeste par un écrasement de rive, un saut de colle périodique dû à un micro-glissement et un gauchissement dû à une tension irrégulière — moins évident qu'un cylindre de pression défaillant, mais tout aussi coûteux en pourcentage de rebuts.
Fonctionnement du transfert par le vide
Le transfert par le vide utilise une pression négative à travers une surface perforée (tambour, plaque ou envers de bande) pour maintenir le carton sur une trajectoire contrôlée alors que les cannelures sont encore fragiles et que l'adhésif est humide. Éléments clés :
- Source de vide : soufflante centralisée ou pompes par section, dimensionnées pour le volume d'air, et pas seulement pour la pression statique
- Coque ou table perforée : le motif de trous, le % de surface ouverte et la durée de vie à l'usure influent sur l'uniformité du maintien
- Vannes de zone : des zones de vide indépendantes permettent un dégradé en rives là où la largeur du carton change ou où le gauchissement commence
- Géométrie des joints : des joints usés font chuter le vide efficace de 20–40% avant que les opérateurs ne remarquent une perte de vitesse
- Calage de la libération : la transition vers la section suivante doit purger le vide en douceur — une libération brutale provoque un écrasement de retour brusque
Le maintien par le vide n'est pas infini. À 250 m/min, le temps de contact disponible sur un tambour de transfert de 1.2 m est inférieur à 0.3 seconde — la conception doit correspondre à la vitesse, à la hauteur de cannelure et au grammage.
Transfert par le vide et transfert par bande (quand chacun convient)
Le transfert mécanique par bande reste valable aux vitesses modérées et pour les qualités lourdes en double cannelure. Les avantages du vide croissent lorsque
- La vitesse cible dépasse 180–200 m/min en cannelures B/C et plus fines
- L'historique d'écrasement du carton remonte au pincement de bande ou à la pression d'un rouleau fou sur une cannelure humide
- La largeur de ligne dépasse 2.0 m et l'uniformité du maintien en rives est critique
- Les lignes d'ondulation sans chaudière utilisent des profils thermiques plus légers et exigent une manipulation de nappe plus douce pour protéger le collage pendant que la gélatinisation s'achève
Les inconvénients du vide comprennent une maintenance plus lourde (joints, filtres, tambours), le bruit et la sensibilité à la poussière et à l'accumulation de chutes dans les perforations.
Critères de choix pour les lignes neuves ou en rénovation
- Enveloppe de vitesse : spécifiez le m/min continu, et non la vitesse de pointe de jonction — le vide doit tenir pendant les changements de qualité
- Plage de cannelures : la cannelure E et la micro-cannelure exigent des motifs de trous plus fins et un nombre de zones plus élevé que la cannelure A
- Largeur et rives : les zones de rive doivent s'ajuster lorsque la laize change, sans reprise manuelle de la tuyauterie
- Niveau de vide : bandes de fonctionnement typiques à 40–65% de la valeur de plaque — un vide excessif écrase les crêtes de cannelure dans la couverture
- Filtration : la poussière d'amidon et les fines de papier colmatent les systèmes en quelques semaines sans maintenance programmée des filtres
- Intégration aux conceptions /products/boiler-free-line, où la tension de nappe et l'historique thermique diffèrent des lignes à vapeur
Demandez les courbes OEM montrant la force de maintien en fonction de la vitesse pour votre travail le plus lourd en double cannelure — et pas seulement les données marketing de cannelure B en simple cannelure.
Intégration avec le simple face et le double face
Le transfert par le vide se situe entre le collage de la partie humide et la physique du séchage
- Sortie du simple face : le tambour de vide doit s'aligner sur la tangente du cylindre cannelure ; un désalignement apparaît sous forme de bandes d'écrasement diagonales
- Transfert au pont : maintenez une tension de nappe constante ; voir belt-tracking-problems-corrugator-solutions lorsque des problèmes de guidage imitent une perte de vide
- Entrée du double face : l'assistance par le vide réduit les marques de glissement lorsque la couverture est appliquée ; coordonnez avec l'angle d'entrée des tables chauffantes
- Les réglages du cylindre de pression au simple face restent primordiaux pour le collage — le vide ne corrige pas un adhésif insuffisamment gélatinisé ; voir pressure-roll-settings-single-facer-guide
À 220+ m/min, synchronisez la libération du vide avec la vitesse d'alimentation du double face dans une tolérance d'écart de 0.5–1.0%. Un écart plus grand crée des ondes de tension périodiques visibles comme une variation de calibre dans la pile.
Maintenance et suivi des performances
Contrôles quotidiens et hebdomadaires qui préviennent une dégradation lente
- Journal de pression différentielle des filtres — remplacez au seuil OEM, et non lorsque la soufflante hurle
- Inspection du colmatage des perforations lors des arrêts programmés
- Mesure de l'usure des joints sur les tambours à lèvres réglables
- Étalonnage du manomètre de vide de chaque zone, chaque mois
- Journal de corrélation : vitesse contre % de rebuts contre réclamations d'écrasement de rive
Une chute de vide de 15% due à des filtres colmatés pousse souvent les opérateurs à augmenter la chaleur des préchauffeurs — on traite les symptômes tout en augmentant le coût énergétique. Nettoyez d'abord les filtres.
Modes de défaillance courants
- Écrasement de rive seul → zones de rive faibles ou purge de vide de rive excessive
- Bandes d'écrasement périodiques dans le sens longueur → faux-rond de tambour ou usure de palier
- Saut de colle après transfert → micro-glissement sur les crêtes de cannelure ; vérifiez le calage de libération du vide
- Gauchissement qui augmente avec la vitesse → vide de zone irrégulier ; cartographiez avec une cale d'épaisseur et la jauge OEM
- Charge moteur de la soufflante en hausse → fuites de tuyauterie ou éléments filtrants affaissés
Contexte grande vitesse et sans chaudière
Les lignes d'ondulation sans chaudière qui visent des performances de la classe 200–300 m/min dépendent d'une manipulation douce de la nappe, car l'adhésif prend dans une fenêtre de température absolue plus basse. Xuegong intègre la spécification de transfert par le vide à la conception du simple face et du système d'adhésif, afin que la force de maintien n'écrase pas un collage partiellement pris. Des économies d'énergie (~60% par rapport aux bases de chaudière à vapeur) ont peu de sens si l'écrasement induit par le vide augmente les rebuts de 2–3 points.
Liste de contrôle de spécification pour les acheteurs
- Données de force de maintien aux grammages mini et maxi de votre plage de cannelures
- Nombre de zones et suivi automatique de la largeur
- Accès de maintenance aux joints et aux filtres sans arrêts de 4 heures
- Délai des kits de filtres et de joints de rechange
- Dossier de formation des opérateurs reliant le vide aux symptômes d'écrasement et de gauchissement
- Indicateurs de période d'essai : % de rebuts, PPM d'écrasement de rive, m/min stable maximal
Note de rénovation
Ajouter un transfert par le vide à une ligne de 15 ans peut exiger une modification du châssis du pont et une synchronisation des entraînements — budgétez l'ingénierie mécanique, et pas seulement le matériel de vide. Menez des essais d'adhésif après la rénovation ; les recettes d'entrefer et de cylindre de pression peuvent demander un ajustement de 0.05–0.10 mm.
Xuegong New Materials Group conçoit des lignes d'ondulation avec un transfert par le vide apparié à l'adhésif pour carton ondulé à prise instantanée et aux profils thermiques sans chaudière. Contactez-nous pour le dimensionnement des zones de vide sur votre enveloppe de vitesse et de cannelure, ou pour une revue d'intégration sur les projets /products/boiler-free-line.
Plus dans Technologie
Problèmes de guidage de bande sur onduleuse : guide de diagnostic et de correction
Corrigez les problèmes de guidage de bande sur la ligne d'ondulation — bandes de double face et de pont — par des contrôles d'alignement, des cibles de tension et des étapes de correction qui réduisent l'écrasement de rive et les arrêts.
Réglage du cylindre presseur du simple face : optimiser le collage
Optimisez les paramètres des rouleaux de pression de la machine simple face pour le collage des ondulations : cibles de charge, pointes de cannelures et contrôles qui empêchent l'écrasement des cannelures et les sauts de colle.
Variateurs de vitesse sur une onduleuse
Faites d’abord correspondre la vitesse du rouleau de l’onduleuse. Les économies de la loi du cube s'appliquent à un ventilateur ou une pompe étranglé : une vitesse de 80 % représente environ la moitié de la puissance, et non une coupure à l'échelle de l'usine.