
Guides techniques
Écrasement du carton en production de carton ondulé : causes et solutions de maîtrise de la qualité
Diagnostiquez l'écrasement du carton ondulé — de l'endommagement de cannelure et de la pression des cylindres à l'humidité et aux problèmes d'adhésif — et appliquez des méthodes de contrôle qualité qui rétablissent l'épaisseur, l'ECT et la performance en pile.
Sur cette page
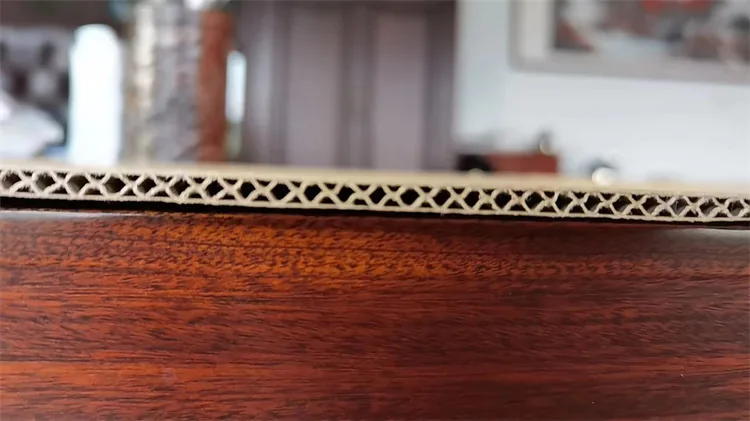
L'écrasement du carton est l'un des défauts qualité les plus coûteux en production de carton ondulé. Lorsque les cannelures sont aplaties, comprimées ou fracturées pendant le formage, le collage ou la transformation, le carton fini perd de l'épaisseur, de la résistance à la compression sur chant (ECT) et de la performance en gerbage — souvent sans défaut de surface évident. Une perte d'épaisseur de 0.2–0.4 mm sur un carton cannelure B peut réduire l'ECT de 8–15%, assez pour manquer les spécifications client sur les cartons d'export et les emballages lourds.
Contrairement à l'effet de carton à laver ou au manque de colle, l'écrasement peut n'apparaître qu'après le fardelage, la découpe à forme ou le gerbage en entrepôt. Ce décalage rend le diagnostic de cause racine plus difficile : le défaut est découvert en aval alors que la cause se situe en amont, à la simple face, à la double face ou à la refendeuse-rainureuse. Ce guide propose un cadre de dépannage structuré pour les opérateurs d'onduleuse, les ingénieurs qualité et les responsables d'usine.
À quoi ressemble l'écrasement du carton
- Épaisseur réduite par rapport à la spécification du profil de cannelure (mesurez avec un micromètre étalonné)
- Cannelures molles ou affaissées, visibles lorsque le carton est coupé en travers du sens machine
- ECT ou compression à plat (FCT) inférieure à la spécification de la commande de plus de 5–10%
- Caisses qui s'écrasent à des hauteurs de pile plus faibles lors des essais de compression en entrepôt
- Écrasement d'impression ou effet de carton à laver accentué après la pression d'impression flexo
Établissez une référence : enregistrez l'épaisseur cible, l'ECT et le facteur de prise de cannelure pour chaque commande. Sans chiffres, les opérateurs débattent subjectivement d'un « carton mou » et corrigent rarement la vraie cause.
Cause racine 1 — Charge excessive du cylindre de pression à la simple face
Le cylindre de pression (ou le système de bande de pression) maintient la couverture contre le papier cannelure ondulé pendant la prise de l'adhésif. Trop de pression écrase les cannelures avant que le carton n'atteigne le pont. Les réglages de pression typiques pour les cannelures B et C sur une ligne de 2.5 m se situent dans les plages recommandées par le constructeur — souvent l'équivalent de 2–4 kg/cm de charge de contact selon la qualité de papier — mais de nombreuses usines tournent 20–40% plus haut après que les opérateurs ont cherché à gagner en résistance de collage.
Action corrective : réduisez la pression par incréments de 5–10% tout en surveillant l'adhérence au picot et le profil de cannelure sur des échantillons coupés. Si le collage cède lorsque la pression baisse, le problème est l'application d'adhésif ou l'humidité du papier — pas une force d'écrasement insuffisante. Associez ce contrôle à notre guide de dépannage de la faible résistance de collage, afin que la pression ne serve pas de substitut à un film de colle et à une viscosité corrects.
Cause racine 2 — Cylindres cannelure usés ou endommagés
Des cylindres cannelure dont les sommets sont usés, le bombé incorrect ou le chromage perdu forment des cannelures incomplètes qui s'écrasent facilement sous une pression normale. Lorsque la hauteur de sommet diminue de 0.05–0.10 mm par usure, le facteur de prise dérive et l'épaisseur du carton chute, même lorsque les réglages de pression semblent « normaux » sur l'IHM.
Inspectez les cylindres toutes les 2–4 semaines avec une jauge de profil ou une mesure optique de hauteur de sommet. Planifiez la rectification lorsque la perte de hauteur de sommet dépasse les limites constructeur — couramment 0.08–0.15 mm selon le type de cannelure — ou lorsque le rayon du sommet de cannelure dépasse la spécification. Voir notre article sur le planning de maintenance de rectification des cylindres cannelure pour la planification des intervalles selon le tonnage et le type de cannelure.
Cause racine 3 — Humidité du papier trop élevée ou trop faible
Un papier cannelure au-dessus de 9% d'humidité forme des cannelures molles qui s'aplatissent sous la charge du cylindre de pression. Un papier cannelure en dessous de 5.5–6% d'humidité devient fragile et se fracture aux sommets de cannelure, produisant une perte d'épaisseur de type écrasement et de la poussière. Visez une humidité du papier cannelure après préchauffage de 6.5–7.5% pour la plupart des systèmes à l'amidon.
Mesurez l'humidité au porte-bobines et après le préchauffeur du papier cannelure une fois par poste. Si l'enroulement ou la température du préchauffeur est incorrect, corrigez les réglages thermiques avant d'augmenter l'adhésif. Notre guide d'optimisation des réglages de préchauffeur couvre les angles d'enroulement et les plages de température vapeur et sans chaudière qui maintiennent le papier dans la fenêtre d'humidité sans risque d'écrasement.
Cause racine 4 — Surapplication d'adhésif et écrasement du collage humide
Des films de colle épais ramollissent les cannelures dans la pince et pendant le passage sur le pont. Une prise de colle supérieure à 4.5–5.5 kg par 1,000 m² sur simple cannelure B est souvent corrélée à l'écrasement à l'état humide, à l'effet de carton à laver après séchage et à la perte d'ECT. L'humidité excédentaire apportée par l'adhésif augmente aussi la charge du séchage et peut laisser le carton mou à l'empileur.
Réduisez le jeu du rouleau docteur vers l'épaisseur de film nécessaire au collage — typiquement 0.08–0.12 mm sur le cylindre cannelure pour les systèmes à l'amidon — et vérifiez la viscosité toutes les 2 heures. Les méthodes de réduction de consommation de notre guide sur la consommation excessive d'adhésif réduisent aussi le risque d'écrasement lorsque le surencollage est la cause cachée.
Cause racine 5 — Tension du pont, rouleaux cavaliers et charge de la double face
Une bande simple face suspendue avec une tension excessive, ou des rouleaux cavaliers qui appuient trop fort sur le pont, peuvent écraser les cannelures avant la double face. À la double face, une pression de bande de maintien et une charge des tables chauffantes qui dépassent la résistance du papier aplatissent les cannelures après l'application de la deuxième ligne de colle.
Vérifiez la tension du pont afin que la bande défile à plat, sans battement ni marques d'allongement. Réduisez la pression de bande de la double face par pas de 5% tout en surveillant le cloquage ou un mauvais collage de couverture. Des températures de tables chauffantes qui forcent les opérateurs à ralentir la ligne et à augmenter la pression de maintien constituent un compromis d'écrasement fréquent — optimisez d'abord la chaleur, ensuite la pression.
Cause racine 6 — Écrasement à la refendeuse-rainureuse et en transformation
Même un carton d'onduleuse parfait peut être écrasé à la refendeuse-rainureuse si la pression des couteaux est excessive, si les profils de rainage sont trop profonds ou si les rouleaux tireurs sont surchargés. Les découpeurs et les imprimeuses flexo appliquent une pression de pince supplémentaire ; si l'épaisseur en sortie d'onduleuse est déjà limite, la transformation achève le dommage.
Mesurez l'épaisseur avant et après la refendeuse-rainureuse. Une chute supérieure à 0.1 mm sur cannelure B justifie une revue du réglage des couteaux et du rainage. Alignez les réglages de pression de transformation sur les fiches de qualité de carton, afin que les pinces d'impression et de découpe restent dans des limites de charge sûres.
Protocole de contrôle qualité pour la prévention de l'écrasement
- Enregistrez l'épaisseur et l'ECT au démarrage, en milieu de poste et après chaque changement de papier ou de cannelure
- Découpez des échantillons de cannelure toutes les 2 heures et inspectez la formation des sommets sous un bon éclairage
- Consignez les réglages du cylindre de pression, de la bande et du jeu du rouleau docteur sur la fiche de travail
- Suivez la hauteur de sommet et les dates de rectification des cylindres par rapport aux taux de réclamation pour écrasement
- Mettez en quarantaine les lots de carton qui tombent de plus de 5% sous la spécification d'ECT
- Formez les opérateurs à ne réduire la pression qu'après avoir vérifié l'adhésif et l'humidité
Indicateurs cibles (simple cannelure B typique, à ajuster selon la qualité)
- Épaisseur dans ±0.1 mm de la cible de commande
- ECT au niveau ou au-dessus du minimum client, avec une marge de capabilité de procédé de 5–10%
- Adhérence au picot conforme au standard interne, tant pour les collages de simple face que de double face
- Consommation de colle dans la bande de 2.8–3.8 kg par 1,000 m² pour une cannelure B standard
Lorsque l'écrasement apparaît soudainement après des mois de production stable, vérifiez d'abord les changements récents : nouveau fournisseur de papier, rectification de cylindre, modification de recette de pression, lot d'adhésif ou augmentation de vitesse au-dessus de 180–200 m/min sans compensation du préchauffeur.
Xuegong New Materials Group accompagne les onduleuses avec des adhésifs sans alcali et une technologie de ligne sans chaudière conçue pour un collage stable, de la température ambiante jusqu'à un fonctionnement à 100°C, et des vitesses jusqu'à 300+ m/min. Contactez-nous pour des audits de procédé, des essais d'adhésif et un soutien au dépannage qualité du carton lorsque l'écrasement et les problèmes de collage apparaissent ensemble.
Pour l'appariement produit et la planification d'essais, consultez /products/board-strengthener et /products/corrugated-board-glue. Xuegong New Materials Group peut aider à aligner le choix de l'adhésif sur votre vitesse de ligne, votre mix papier et vos cibles qualité — contactez-nous pour des échantillons ou un devis d'usine.
Plus dans Guides techniques
Colle de parement nid d'abeille : mélange en atelier pour les deux voies
Mélangez la colle de parement nid d'abeille selon l'une des deux voies. L'eau seule utilise 25 kg de poudre et 30–40 kg d'eau. L'ajout d'amidon utilise 25 kg et 40–60 kg, dans deux cuves. N'utilisez pas cette fiche sur la colle d'âme.
Lignes nid d'abeille : chaleur, presse et les deux fenêtres de vitesse
La fabrication d'âme nid d'abeille est d'environ 10–200 m/min. Le contrecollage de parement est d'environ 4–30 m/min. Presse à froid et presse à chaud existent toutes deux. Un démarrage lent peut tourner chauffage éteint.
Film de colle nid d'abeille et vitesse de séchage : lent, rapide, très rapide ou instantané
La colle de ligne nid d'abeille peut être spécifiée avec un film élastique ou rigide, et avec une vitesse de séchage de lente à instantanée. Sur la colle de parement à l'eau seule, moins d'eau sèche plus vite. Ne descendez pas sous 30 kg d'eau.