
Guides techniques
Écrasement des cannelures sur l'onduleuse : diagnostic et prévention
Empêchez l'effondrement des cannelures sur l'onduleuse grâce à des contrôles de l'usure des rouleaux, de la résistance moyenne, de l'humidité, des réglages de pression et du film adhésif, ainsi qu'une liste de contrôle de prévention pratique pour les opérateurs.
Sur cette page
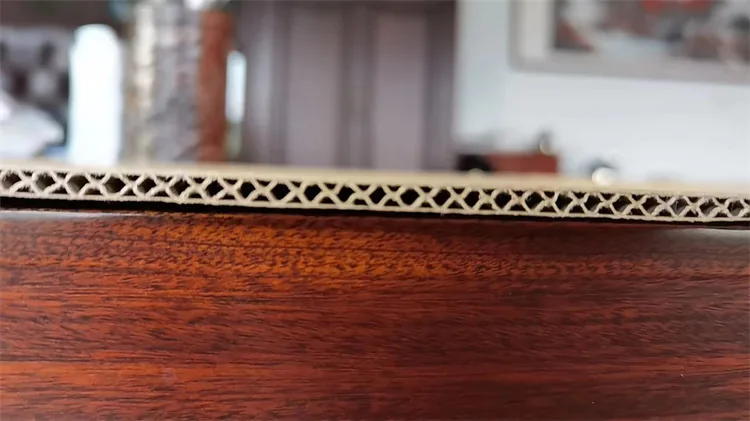
L'effondrement des cannelures se produit lorsque le support ondulé ne parvient pas à conserver son profil formé après avoir quitté les rouleaux ondulés ou pendant le collage et le séchage ultérieurs. Les cannelures affaissées réduisent la rigidité du panneau, créent des points mous sur la bande et détruisent la résistance à l'empilage, même lorsque les doublures semblent acceptables. Sur les lignes à grande vitesse circulant entre 180 et 250 m/min, un effondrement qui commence par une étroite bande souple peut s'élargir en une perte d'épaisseur sur toute la largeur en quelques minutes si les causes profondes ne sont pas corrigées.
Ce guide sépare l'effondrement de la formation (au niveau de la simple face) de l'effondrement secondaire (au niveau du pont ou du double backer), car les actions correctives diffèrent. Utilisez des échantillons de coupe prélevés immédiatement après le support simple et de nouveau après le support double pour localiser l'endroit où le profil de la cannelure est perdu.
Effondrement de la formation vs effondrement secondaire
- Effondrement de la formation : les cannelures sont incomplètes ou aplaties lorsqu'elles sortent de la zone de contact ondulatoire. La hauteur de la pointe est faible ; le facteur de reprise est instable. La cause est généralement les rouleaux, le milieu, l'humidité ou la pression.
- Effondrement secondaire : Les cannelures semblent acceptables après le simple face mais s'aplatissent sur le chevalet, au niveau du double support ou après empilement. La cause est généralement la tension, la charge du cycliste, l'adhésif humide ou la pression de conversion.
Échantillonnez toujours aux deux points. Traiter l'effondrement secondaire comme un problème de roulement gaspille les cycles de meulage ; traiter l’effondrement de la formation comme un problème de colle gaspille de l’adhésif.
Cause 1 — État et espace du rouleau de carton ondulé
Des pointes de cannelures usées, un écart de rouleau incorrect ou une inadéquation de dilatation thermique entre les rouleaux supérieur et inférieur produisent des cannelures peu profondes qui s'effondrent sous une charge minimale. Des écarts trop serrés écrasent le support lors du formage ; des espaces trop ouverts laissent les cannelures sans support et instables.
Vérifiez l'écartement des rouleaux avec des jauges d'épaisseur ou des outils de mesure OEM à la température de fonctionnement, et pas seulement au démarrage à froid. Une perte de hauteur de pointe de 0,08 à 0,15 mm nécessite généralement un meulage. Le décollement du chrome ou les rayures sur le rayon de la pointe sont un signal d'alarme pour une inspection immédiate. Associez les vérifications de l’état des rouleaux aux intervalles d’entretien indiqués dans notre article sur le meulage des rouleaux ondulés une fois que ce calendrier est établi pour votre mélange de cannelures.
Cause 2 — Résistance du papier moyenne et teneur en fibres recyclées
Le milieu avec de faibles valeurs Concora Medium Test (CMT) ou Ring Crush (RCT) ne peut pas maintenir la géométrie des cannelures à la pression de production. Les supports à haute teneur en matières recyclées sont courants sur les marchés sensibles aux coûts, mais peuvent nécessiter une charge de rouleau de pression plus faible, un préchauffage plus doux et des solides adhésifs légèrement plus élevés pour stabiliser la liaison sans écrasement.
Enregistrez CMT/RCT pour chaque grade moyen sur la fiche de travail. Si un nouveau lot moyen diminue le CMT de plus de 10 % par rapport au lot précédent, réduisez la vitesse de la ligne de 10 à 15 % et la charge de pression pendant les essais avant de verrouiller les paramètres de production. Ne compensez pas uniquement en augmentant la colle : un écrasement humide s'ensuit souvent.
Cause 3 — Humidité et température au niveau du pincement
Un milieu trop humide forme des cannelures molles ; milieu trop sec cassures aux pointes. Ciblez 6,5 à 7,5 % d'humidité après le préchauffeur moyen pour la plupart des systèmes adhésifs à base d'amidon. La température de surface au niveau du pincement doit activer le collant adhésif sans cuire le support à sec.
Sur les conduites de vapeur traditionnelles, les températures de surface des préchauffeurs moyens sont souvent comprises entre 160 et 180 °C avec une enveloppe de 180 à 270 °. Sur les lignes sans chaudière, un conditionnement équivalent peut se produire entre 85 et 100 °C, l'angle d'enroulement supportant une plus grande part de la fonction de transfert de chaleur. Un emballage incorrect est une cause fréquente d’effondrement dû à l’humidité après un changement de papier ou de vitesse. Consultez notre guide d’optimisation des paramètres du préchauffeur pour connaître les points de consigne position par position.
Cause 4 — Surcharge du rouleau de pression/de la courroie
Une pression de liaison excessive après la formation des cannelures est un facteur d'effondrement classique. Les opérateurs augmentent la pression pour éliminer les légères liaisons ou les sauts de colle, puis acceptent le carton souple comme « normal ». Réduisez la pression jusqu'à ce que l'adhérence de la broche soit tout juste conforme aux spécifications, puis corrigez le film adhésif et la viscosité si la liaison est encore légère.
Le diagnostic des sauts de colle fait partie de son propre flux de travail : notre guide d'application de l'adhésif pour les sauts de colle sur onduleuse explique comment les sauts de colle et la surpression interagissent. Correction du saut avec les paramètres de l'applicateur et la viscosité ; ne pas écraser les cannelures pour masquer les défauts d'adhérence.
Cause 5 — Poids du film adhésif et temps ouvert
Un adhésif insuffisant laisse les cannelures non liées, de sorte qu'elles rebondissent de manière irrégulière et semblent effondrées après séchage. L'excès d'adhésif sature le support et ramollit les cannelures jusqu'à ce qu'elles s'aplatissent sous la charge de la courroie. Épaisseur de film cible et bandes de consommation adaptées au type de cannelure : environ 2,8 à 4,2 kg pour 1 000 m² au total pour de nombreuses qualités à simple paroi, ajustées pour les cannelures en C et les doubles parois.
Mesurez la viscosité Stein-Hall toutes les 2 heures. Les systèmes à prise instantanée fonctionnent souvent pendant 28 à 38 secondes à 25 à 35°C ; l'amidon cuit traditionnel peut durer 55 à 65 secondes à environ 50°C. Une dérive de viscosité de plus de 5 à 8 secondes au cours d'un passage est suffisante pour déstabiliser le collage des cannelures sur des supports recyclés sensibles.
Cause 6 – Gestion du pont et conditions de double support
Longues travées de pont avec âme simple face étirée à haute tension et aplatie. La condensation qui coule sur la bande, la bande bloquée pendant les épissures ou les courroies à vide agressives peuvent laisser des rayures d'effondrement. Au niveau du double support, des pics soudains de pression de la bande lors des changements de vitesse écrasent les cannelures qui étaient marginales sur le simple face.
Maintenez la tension du pont au minimum pour éviter le flottement. Pendant les épissures, évitez les arrêts prolongés avec une bande chauffée placée sous les rouleaux cavaliers. Augmentez la pression du double support avec de la vitesse plutôt que de laisser les recettes à haute pression actives pendant l'exploration.
Liste de contrôle de prévention
- Coupez et inspectez des échantillons de cannelures après une seule face toutes les 2 heures
- Confirmez chaque semaine la hauteur et l'écart de la pointe du rouleau ondulé à la température de fonctionnement.
- Mesurez l'humidité moyenne à l'intérieur et à l'extérieur du préchauffeur à chaque quart de travail.
- Enregistrez les paramètres du rouleau de pression/de la courroie ; contester toute augmentation apportée pour « fixer la caution »
- Maintenez la viscosité de l'adhésif à ± 3 secondes de la cible
- Comparez CMT/RCT de nouveaux lots moyens avant la production à pleine vitesse
- Vérifiez l'étrier et l'ECT après le double support, pas seulement au niveau de l'empileur
- Séparez l'effondrement de la formation de l'écrasement de conversion avec des contrôles à l'étrier avant/après
La sélection des notes du conseil d’administration est également importante. Les supports plus lourds et les profils de cannelures appropriés pour l'utilisation finale réduisent le risque d'effondrement ; les configurations incompatibles à 3 couches et à 5 couches créent une contrainte de liaison secondaire. Notre guide de sélection de lignes de ondulation à 3 ou 5 épaisseurs aide les usines à choisir des configurations qui correspondent aux exigences de résistance sans surcharger les cannelures.
Xuegong New Materials Group fournit des adhésifs à base d'amidon sans alcali et une technologie d'ondulation sans chaudière qui stabilisent le collage à des contraintes thermiques plus faibles, supportant des vitesses allant jusqu'à 300+ m/min avec environ 60 % d'économies d'énergie par rapport aux lignes de chaudières traditionnelles. Contactez-nous pour des essais d'adhésifs et une assistance au processus lorsque l'effondrement des cannelures et la variabilité de l'adhérence apparaissent sur des supports recyclés ou dans des conditions d'humidité tropicale.
Plus dans Guides techniques
Colle de parement nid d'abeille : mélange en atelier pour les deux voies
Mélangez la colle de parement nid d'abeille selon l'une des deux voies. L'eau seule utilise 25 kg de poudre et 30–40 kg d'eau. L'ajout d'amidon utilise 25 kg et 40–60 kg, dans deux cuves. N'utilisez pas cette fiche sur la colle d'âme.
Lignes nid d'abeille : chaleur, presse et les deux fenêtres de vitesse
La fabrication d'âme nid d'abeille est d'environ 10–200 m/min. Le contrecollage de parement est d'environ 4–30 m/min. Presse à froid et presse à chaud existent toutes deux. Un démarrage lent peut tourner chauffage éteint.
Film de colle nid d'abeille et vitesse de séchage : lent, rapide, très rapide ou instantané
La colle de ligne nid d'abeille peut être spécifiée avec un film élastique ou rigide, et avec une vitesse de séchage de lente à instantanée. Sur la colle de parement à l'eau seule, moins d'eau sèche plus vite. Ne descendez pas sous 30 kg d'eau.