
Technologie
Conception des convoyeurs pour lignes d'ondulation : implantation et manutention
Concevez le pont d'onduleuse, l'entrée d'empileur, les convoyeurs inclinés et d'accumulation pour une synchronisation à 120–300 m/min, des transferts sûrs et la prévention de l'écrasement du carton.
Sur cette page
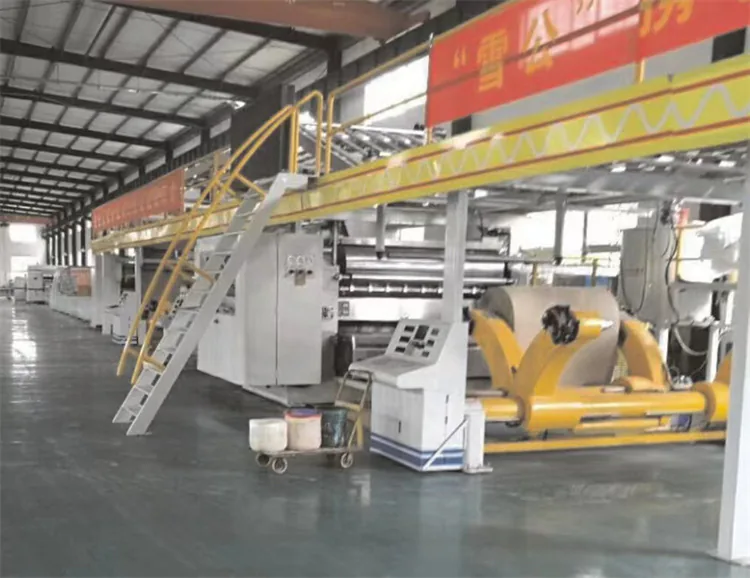
Une ligne d'ondulation n'est productive qu'à la mesure du chemin de manutention qui relie la production en partie humide, le stockage sur pont, la coupe en partie sèche, l'empilage et la logistique aval. La conception des convoyeurs doit préserver la qualité de la nappe et du carton tout en accordant vitesse, changements de commande, accumulation, protecteurs, accès et reprise après défaut sur l'ensemble de la ligne.
Cartographiez le flux matière
Dessinez à l'échelle les bobines, les simples faces, le pont, le double face, la refendeuse-rainureuse, la coupe transversale, l'empileur, les convoyeurs d'évacuation, la palettisation, les circuits de rebuts et les trajets de chariots. Incluez les poteaux, les fosses, les portes, les issues de secours et les dégagements de maintenance. Validez la production normale, le changement de commande, l'évacuation du carton rejeté et la reprise d'urgence, et non seulement le cas de marche en ligne droite.
Concevez le pont comme un tampon de procédé
Le pont stocke la nappe simple face, découple les perturbations courtes de partie humide et de partie sèche, et soutient la maîtrise de la tension. Calculez la longueur de nappe utile à partir de la géométrie réelle, de la boucle minimale, de la boucle maximale et de la vitesse. À 200 m/min, 2 minutes de tampon exigent environ 400 m avant majorations ; les commandes doivent empêcher le surremplissage, l'emmêlement et l'endommagement des rives.
Maîtrisez la tension et le guidage du pont
Utilisez des guides, danseurs, freins, entraînements, capteurs et logiques d'alignement adaptés à la laize et à la plage de vitesses. Une tension excessive peut allonger la couverture ou déformer la cannelure, tandis qu'une tension faible ou instable peut faire dériver et froncer la nappe. Suivez la position gauche-droite et la tension pendant l'accélération, la décélération, les jonctions et les changements de niveau du pont.
Concevez l'entrée de l'empileur
Le trajet de la coupe transversale à l'empileur doit soutenir les feuilles sans rebond, biais, chevauchement ni perte de séparation des commandes. Accordez l'entraxe des bandes, le vide ou le maintien, les jeux de transfert et la temporisation des portes aux dimensions minimale et maximale des feuilles. À 300 m/min, même 0.2 seconde d'erreur de temporisation correspond à 1 m de course.
Utilisez les convoyeurs inclinés en sécurité
Les inclinaisons peuvent résoudre les contraintes de niveau et de surface au sol, mais la pente, le frottement de la bande, la longueur de feuille, la surface du carton et l'accélération déterminent le risque de glissement. Essayez des qualités représentatives légères, couchées et en double cannelure lourde. Prévoyez un guidage latéral sans écraser les rives et empêchez une charge à l'arrêt de glisser vers l'arrière lors d'un défaut.
Calculez la capacité d'accumulation
Définissez pourquoi l'accumulation est nécessaire : cycle de l'empileur, échange de palette, blocage qualité, cerclage ou interruptions aval. Exprimez la capacité en piles, en mètres et en minutes aux cadences de production validées. Un convoyeur qui contient 6 piles n'offre que 90 secondes si une pile arrive toutes les 15 secondes ; les commandes ont donc besoin d'une stratégie de ralentissement en amont.
Synchronisez les vitesses
Coordonnez les entraînements et les codeurs de 120 à 300 m/min selon l'enveloppe nominale de la ligne. Les sections de transfert ont en général besoin d'un accord de vitesse maîtrisé ou d'une légère survitesse validée pour maintenir la séparation. Utilisez des recettes selon la longueur de feuille et la qualité de carton ; des réglages à fréquence fixe ne peuvent pas couvrir chaque commande sans biais, jeux ou chocs.
Prévenez l'écrasement du carton
Choisissez la largeur de bande, le pas des rouleaux, l'effort de pince, la pression des guides et les butées de pile pour répartir la charge sans affaisser la cannelure. Mesurez l'épaisseur et l'ECT avant et après les transferts critiques. Une perte d'épaisseur de 5–10% sur une section de convoyeur indique un dommage caché, même si la pile reste visuellement d'équerre.
Concevez des transferts propres
Réduisez les portées non soutenues et les changements de hauteur brusques, surtout pour les feuilles courtes et le carton léger. Alignez les niveaux des rouleaux et des bandes sous charge d'exploitation, et non seulement à l'installation. Chanfreinez ou protégez les points d'accrochage et inspectez, en maintenance préventive, les dépôts d'adhésif, les rouleaux voilés, les fixations saillantes et les bandes usées.
Intégrez les commandes et la logique de défaut
Chaque zone doit communiquer l'autorisation de marche, la vitesse, l'occupation, le bourrage, l'arrêt d'urgence et la disponibilité aval. Définissez un ralentissement maîtrisé avant un arrêt complet lorsque la qualité et la sécurité le permettent. Conservez les horodatages d'événements afin que les équipes distinguent un retard d'empileur d'un problème de consigne de vitesse amont, au lieu de modifier sans cesse les réglages mécaniques.
Séparez les personnes et les véhicules
Prévoyez des protecteurs, des accès asservis, des passages sûrs, des points de consignation, des arrêts d'urgence, des avertisseurs et une séparation claire des chariots, selon les codes machines et incendie applicables. Les opérateurs ne doivent jamais traverser un convoyeur à l'arrêt sans isolation vérifiée. Préservez l'accès pour le nettoyage et le guidage des bandes, afin que les protecteurs ne soient pas contournés en routine.
Planifiez l'installation et la réception
Utilisez corrugator-installation-timeline-expectations pour coordonner les massifs, l'énergie, les commandes, les protecteurs et la mise en service. Essayez la marche à vide, la logique des capteurs, les arrêts d'urgence, puis des feuilles représentatives à des vitesses progressives telles que 120, 180, 240 et 300 m/min lorsque c'est la vitesse nominale. La réception doit inclure le débit, le biais, la qualité des piles, la conservation de l'épaisseur, le bruit et la reprise après défaut.
Reliez l'ensemble de la ligne
Utilisez vacuum-transfer-system-corrugating-line-guide pour la stabilisation à grande vitesse des nappes et des feuilles dans les zones critiques. Xuegong New Materials Group peut examiner les interfaces de convoyeurs, les besoins d'accumulation et les commandes dans le cadre d'un projet /products/boiler-free-line. L'implantation finale, la vitesse, les protecteurs et le calcul de structure doivent être approuvés au regard des conditions du site, des normes locales et des exigences produit mesurées.
Plus dans Technologie
Calendrier d'installation d'une onduleuse : de la commande à la production
Planifiez l'installation d'une onduleuse depuis la commande et la conception jusqu'aux fondations, à l'assemblage, à la mise en service et à la montée en puissance, avec des plages horaires réalistes d'une semaine et d'un mois.
Systèmes de transfert par le vide sur les lignes d'ondulation : technologie et choix
Les systèmes de transfert par le vide déplacent le carton entre les sections d'ondulation sans écrasement — vue d'ensemble de la technologie, conception des zones de vide, critères de choix et intégration aux lignes à grande vitesse.
Variateurs de vitesse sur une onduleuse
Faites d’abord correspondre la vitesse du rouleau de l’onduleuse. Les économies de la loi du cube s'appliquent à un ventilateur ou une pompe étranglé : une vitesse de 80 % représente environ la moitié de la puissance, et non une coupure à l'échelle de l'usine.