
Technologie
Niveaux d'automatisation de l'onduleuse expliqués : de la conduite manuelle aux lignes entièrement intégrées
Comprenez les niveaux d'automatisation 0–4 de l'onduleuse, des commandes manuelles à la coordination PLC et à l'intégration qualité MES, avec un contexte réaliste de vitesse de 120–300 m/min.
Sur cette page
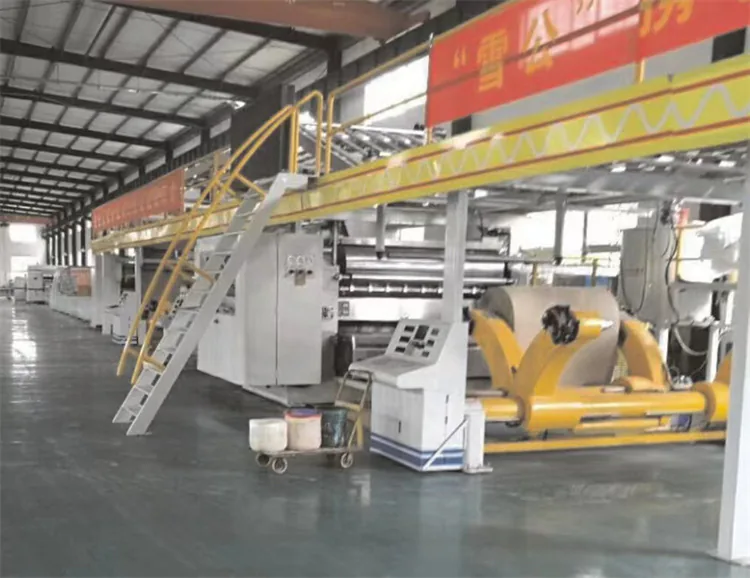
L'automatisation de l'onduleuse est souvent décrite avec des étiquettes vagues telles qu'automatique, intelligente ou Industrie 4.0. Ces étiquettes rendent les comparaisons d'équipement difficiles, car un réglage motorisé n'est pas la même chose qu'une commande de ligne coordonnée, et une HMI n'est pas un système d'exécution de la fabrication. Un modèle pratique de niveaux 0–4 aide les acheteurs à définir ce que font réellement les opérateurs, les PLC, les systèmes de recettes, les capteurs qualité et les logiciels d'entreprise.
Ce cadre n'est pas une norme universelle réglementée. C'est un outil d'achat et d'exploitation inspiré des couches de l'automatisation industrielle. Une usine peut se situer à des niveaux différents selon la section : la simple face peut utiliser une régulation en boucle fermée tandis que la cuisine de colle reste manuelle. Évaluez les fonctions une par une avant d'attribuer un niveau global.
Niveau 0 — Commande manuelle et locale
Au niveau 0, les opérateurs règlent les vannes, les entrefers, les bras d'enroulement, le débit d'adhésif et les vitesses par des commandes mécaniques locales ou électriques simples. Les instruments peuvent afficher la température ou la pression, mais l'opérateur interprète les lectures et apporte les corrections. Les informations de commande arrivent sur papier, et les mesures qualité sont enregistrées manuellement.
Le niveau 0 reste courant sur les lignes plus anciennes qui marchent autour de 80–140 m/min. Il peut produire un carton acceptable avec des équipes expérimentées et des commandes stables, mais la répétabilité dépend fortement du savoir individuel. Les changements de qualité sont lents, les réglages diffèrent selon le poste, et l'historique de défauts est limité. Les circuits de sécurité doivent rester conçus et indépendants ; une production manuelle ne signifie pas une sécurité manuelle.
Les cas d'usage adaptés comprennent les usines à faible volume, avec de longues commandes, une variation de produits limitée et de solides compétences de maintenance. Le principal levier d'amélioration est la standardisation : indicateurs étalonnés, recettes documentées, dossiers de lot et listes de contrôle de poste.
Niveau 1 — Commande assistée ou semi-automatique
Le niveau 1 ajoute des réglages motorisés, des HMI locales, des consignes mémorisées et des séquences automatiques pour des machines individuelles. Un préchauffeur peut se positionner à un angle d'enroulement commandé, un entrefer d'applicateur peut se déplacer selon la recette, ou une jonctionneuse peut exécuter un cycle automatique, mais les sections ne se coordonnent pas entièrement.
Les lignes types marchent autour de 100–180 m/min selon l'âge, le papier et l'état mécanique. Les opérateurs déclenchent encore de nombreuses actions et réconcilient les écarts. Le gain est une charge physique plus faible et un réglage plus rapide ; le risque est une fausse confiance lorsque les commandes affichées ne sont pas vérifiées par un retour étalonné.
Une spécification de niveau 1 devrait distinguer la commande de la mesure. Un moteur qui se déplace vers « 0.20 mm » n'est pas une régulation d'entrefer en boucle fermée, sauf si un capteur confirme la position réelle et alarme l'écart.
Niveau 2 — Automatisation de ligne coordonnée par PLC
Le niveau 2 utilise des PLC et des entraînements en réseau pour coordonner la vitesse, la tension, le chauffage, la jonction, la coupe transversale et l'empilage entre les sections de la ligne. Des HMI centrales fournissent les alarmes, les tendances et les recettes de commande. Les rampes automatiques réduisent les casses de bande, et les références de vitesse de section maintiennent la synchronisation.
Ce niveau soutient une production stable de 120–220 m/min dans de nombreuses usines et peut atteindre des vitesses plus élevées avec une mécanique et un papier adaptés. Le rappel de recette raccourcit les changements de qualité, mais un opérateur reste responsable de confirmer le comportement du papier, l'état de l'adhésif et la qualité. Le PLC peut reproduire un réglage ; il ne peut pas garantir qu'une nouvelle bobine absorbe la colle comme le lot précédent.
Les fonctions centrales du niveau 2 comprennent la commande de vitesse maître de ligne, les arrêts d'urgence et les arrêts contrôlés coordonnés, les enroulements et entrefers pilotés par recette, l'intégration automatique de la jonction, l'historique d'alarmes, le diagnostic des entraînements et les compteurs de production. La cybersécurité commence à compter, car les contrôleurs connectés et les voies d'assistance à distance élargissent la surface d'attaque.
Niveau 3 — Contrôle intégré du procédé et de la qualité
Le niveau 3 relie la commande PLC à l'ordonnancement des commandes, aux modèles de procédé de la partie humide, aux capteurs en ligne, au contrôle qualité, à la surveillance de l'énergie et aux données de maintenance. Des données de commande par code-barres ou ERP peuvent alimenter les recettes ; des régulations en boucle fermée ajustent des paramètres choisis dans des limites approuvées. Les systèmes de vision identifient les défauts, et les rapports de production relient les déchets à la commande et au poste.
Les lignes modernes de la classe 180–300 m/min tirent un fort bénéfice du niveau 3, car les opérateurs ne peuvent pas poursuivre manuellement chaque variable à 5 mètres par seconde. Les exemples comprennent la régulation automatique du gauchissement à partir du retour d'humidité et de température, le suivi de consommation d'adhésif en kg/1,000 m², les zones de vide selon la laize, et le marquage des défauts relié à l'empileur.
Le vacuum-transfer-system-corrugating-line-guide explique un sous-système pertinent : le vide de transfert peut être zoné et coordonné avec la laize et la vitesse, au lieu d'être vanné manuellement. La valeur de l'automatisation vient du retour et de la coordination, et pas simplement de l'installation d'un ventilateur.
La mise en service du niveau 3 exige des capteurs dignes de confiance. Une sonde de température qui dérive de 8°C ou un débitmètre encrassé d'amidon peut rendre les corrections automatiques pires que la commande manuelle. Les plannings d'étalonnage, les contrôles de vraisemblance et les modes de repli appartiennent à la conception.
Niveau 4 — Optimisation intégrée MES et entreprise
Le niveau 4 relie la ligne au MES, à l'ERP, à l'entrepôt, au laboratoire, à l'énergie et aux systèmes de maintenance prédictive. Les commandes sont ordonnancées selon le papier et la capacité disponibles ; les enregistrements numériques tracent les lots de bobines, les lots d'adhésif, les réglages machine, les défauts, les résultats qualité, l'énergie et les fardeaux finis. L'analytique recommande ou optimise automatiquement dans des limites gouvernées.
Une usine de niveau 4 peut comparer la performance entre lignes et postes, prédire la maintenance des cylindres cannelure ou des roulements, et calculer le coût au niveau de la commande. Des blocages qualité peuvent empêcher l'expédition de fardeaux suspects. La direction voit l'OEE, les déchets, l'énergie pour 1,000 m² et la consommation d'adhésif sans reconstruire des tableurs.
Le niveau 4 ne signifie pas une exploitation autonome sans personnes. Les opérateurs traitent les exceptions, vérifient la réalité matière, répondent aux événements de sécurité et approuvent les changements hors des limites validées. La gouvernance des données est essentielle : droits des utilisateurs, approbation des recettes, sauvegardes, segmentation du réseau, correctifs et essais de reprise doivent être spécifiés.
Comment la vitesse change le cas d'affaires
À 120 m/min, un opérateur formé a plus de temps pour reconnaître une dérive, et une commande de recettes de base peut offrir le meilleur retour. À 200 m/min, la coordination de la vitesse, de la jonction, de la chaleur et des données qualité réduit les transitions coûteuses. À 300 m/min, un défaut de 60 secondes peut produire 300 mètres de carton affecté, ce qui rend la détection rapide et le confinement automatique économiquement importants.
La vitesse seule ne définit pas le besoin d'automatisation. Des usines avec 20 changements de qualité par poste peuvent justifier le niveau 3 à 160 m/min, tandis qu'une usine de commodité en longues séries à 220 m/min peut fonctionner efficacement avec une solide commande de niveau 2. Évaluez le mix de commandes, les effectifs, le coût des réclamations et les exigences de traçabilité.
Contexte d'automatisation sans chaudière
Une /products/boiler-free-line remplace l'architecture thermique à chaudière vapeur par un chauffage apparié et une commande d'adhésif à prise rapide. L'automatisation devrait coordonner la température, la vitesse, l'enroulement, la préparation de l'adhésif et la qualité dans cette fenêtre de procédé à plus basse température. Copier les recettes d'une ligne vapeur dans une HMI sans chaudière n'est pas de l'intégration.
Les systèmes sans chaudière de Xuegong peuvent être spécifiés avec une automatisation par étapes. Les usines peuvent commencer par la coordination PLC et la gestion des recettes, puis ajouter des interfaces MES et des capteurs qualité à mesure que les pratiques de données mûrissent. Alkali-free-adhesive-high-speed-corrugator-guide décrit la chimie et la discipline mécanique nécessaires lorsque la cible approche 300 m/min.
Feuille de route de migration
- Établissez la référence actuelle des arrêts, des déchets, du temps de changement, de la vitesse par qualité et de la qualité des données pendant 4–8 semaines
- Corrigez l'instabilité mécanique et l'étalonnage des instruments avant d'automatiser les corrections
- Standardisez les noms, les recettes, les priorités d'alarme et les rôles des opérateurs
- Faites évoluer les PLC de sécurité et les commandes de production sous des architectures validées distinctes lorsque c'est approprié
- Connectez une ligne ou une cellule de procédé, prouvez la valeur, et formez chaque poste
- N'ajoutez le MES et l'analytique qu'une fois les données sources fiables
Une cible sensée est mesurable : réduire les déchets de changement de qualité de 15 %, diminuer les arrêts non planifiés de 10 %, ou tracer chaque palette finie jusqu'aux lots de papier et d'adhésif. « Devenir intelligent » n'est pas un critère d'acceptation.
Questions d'achat
Demandez aux fournisseurs quelles fonctions sont automatiques, quels capteurs fournissent le retour, ce qui se passe après une défaillance de capteur, comment les recettes sont approuvées, qui possède les données, quels protocoles et interfaces sont pris en charge, et comment l'accès distant est sécurisé. Exigez des essais d'acceptation en usine et sur site pour le fonctionnement normal, les cas de capteur défaillant, la perte de réseau, la reprise après coupure et le repli manuel.
Personnes et formation
Une automatisation plus élevée change le travail au lieu de le supprimer. Les opérateurs ont besoin de connaissance du procédé, de diagnostic d'alarmes et d'interprétation des données. La maintenance a besoin de compétence en PLC, entraînements, réseau et instrumentation. Les équipes qualité ont besoin de règles pour répondre aux signaux de défauts automatisés. Formez sur des défauts réalistes, et pas seulement sur les écrans normaux.
Xuegong New Materials Group peut configurer les projets /products/boiler-free-line depuis une coordination PLC pratique jusqu'aux données intégrées de production et de qualité. Le niveau recommandé par Xuegong dépend du mix de produits, de la vitesse cible, des effectifs, des systèmes existants et de la capacité de l'usine à maintenir les capteurs et les commandes — et non de la liste de fonctions la plus haute disponible.
Plus dans Technologie
Systèmes de transfert par le vide sur les lignes d'ondulation : technologie et choix
Les systèmes de transfert par le vide déplacent le carton entre les sections d'ondulation sans écrasement — vue d'ensemble de la technologie, conception des zones de vide, critères de choix et intégration aux lignes à grande vitesse.
Variateurs de vitesse sur une onduleuse
Faites d’abord correspondre la vitesse du rouleau de l’onduleuse. Les économies de la loi du cube s'appliquent à un ventilateur ou une pompe étranglé : une vitesse de 80 % représente environ la moitié de la puissance, et non une coupure à l'échelle de l'usine.
Capteurs infrarouges d'humidité sur les onduleuses
Montez et calibrez des capteurs d’humidité infrarouges sur une onduleuse. Vérifiez-les par rapport à des échantillons de four afin que la vapeur, la poussière et les revêtements ne simulent pas une bande sèche.