
Guides techniques
Arrêt de l'onduleuse en fin de poste : procédures et entretien du circuit de colle
Procédures d'arrêt appropriées de l'onduleuse pour la fin du quart de travail et les arrêts prolongés, couvrant le rinçage du système adhésif, le refroidissement de l'équipement, la gestion de la bande de papier et la préparation du redémarrage.
Sur cette page
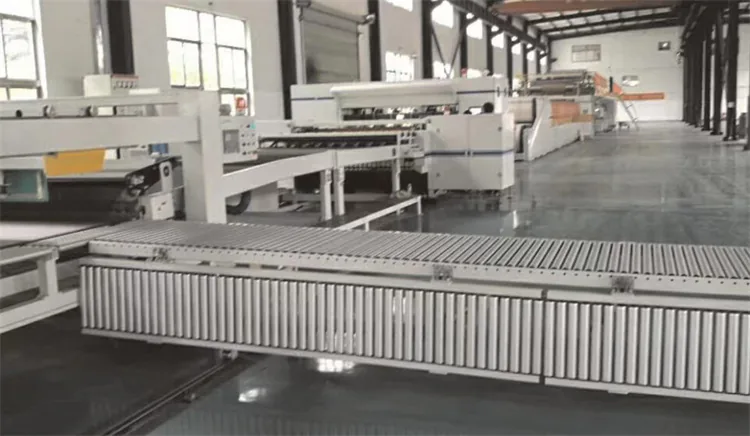
La façon dont une onduleuse est arrêtée à la fin d'un quart de travail affecte directement le temps de démarrage, la qualité de l'adhésif et l'état de l'équipement pour le prochain cycle de production. Un arrêt incorrect entraîne un durcissement de l'adhésif dans les lignes, un gaspillage de papier, une consommation d'énergie inutile et des retards de démarrage prolongés. Ce guide couvre les procédures d'arrêt pour les changements d'équipe quotidiens, les arrêts de week-end et les arrêts de maintenance prolongés.
Catégories d'arrêt
Arrêt court (moins de 2 heures – pauses et heures de repas)
- Réduire la vitesse au minimum, maintenir la circulation de l'adhésif
- Maintenir les systèmes de chauffage à la température de fonctionnement
- Aucun rinçage de ligne requis
- La bande de papier reste enfilée dans la ligne
Fin de quart de travail (arrêt de 8 à 16 heures – changement de quart de travail quotidien)
- Entretien complet du système adhésif requis
- Refroidissement contrôlé des systèmes de chauffage
- Décision de gestion Web papier basée sur le prochain horaire de travail
- Procédure d'arrêt de 15 à 25 minutes
Arrêt prolongé (plus de 16 heures – week-ends et jours fériés)
- Rinçage complet de la ligne adhésive obligatoire
- Refroidissement et nettoyage complets de l'équipement
- Rouleaux de papier sécurisés et protégés
- Procédure d'arrêt de 30 à 45 minutes
Procédure d'arrêt de fin de quart de travail
Étape 1 — Arrêt de la production (5 minutes)
- Compléter la commande en cours ou terminer la pile partielle avec un marquage clair
- Réduisez progressivement la vitesse de la ligne — n'effectuez pas d'arrêt d'urgence à pleine vitesse.
- Arrêtez d'accepter de nouveaux rouleaux de papier sur la ligne
- Enregistrer les décomptes de production finale : compteurs produits, déchets, temps d'arrêt
- Notez tout problème de qualité ou d'équipement dans le journal de quart de travail pour le prochain quart de travail.
Étape 2 — Arrêt du système adhésif (5 à 10 minutes)
Pour les arrêts de nuit (prochain quart de travail dans les 16 heures)
- Arrêtez l'application de l'adhésif sur une seule face et sur un double support.
- Continuez la circulation de l'adhésif dans la cuisine à colle pendant 5 minutes – empêche le dépôt.
- Réduisez la température de l'adhésif en mode maintien : 30-35°C (prise instantanée) ou 45-50°C (traditionnel).
- Fermez les vannes d'alimentation en adhésif des rouleaux applicateurs.
- Nettoyez les rouleaux applicateurs et les rouleaux docteurs avec un chiffon humide tout en tournant lentement.
- Éliminez l'accumulation d'adhésif dans les bacs à colle et les bacs d'égouttage.
- Couvrir le réservoir d'adhésif pour éviter la contamination et l'évaporation
Pour les arrêts prolongés (plus de 16 heures)
- Rincez toutes les conduites d'adhésif avec de l'eau propre : commencez par l'applicateur, puis remontez jusqu'au réservoir.
- Faites couler l'eau de chasse dans les conduites jusqu'à ce que l'évacuation soit claire.
- Vider et nettoyer complètement le réservoir de colle
- Frottez les parois du réservoir pour éliminer le biofilm et les résidus durcis.
- Laisser les conduites remplies d'eau propre OU complètement vidées et séchées.
- Ne laissez jamais l'adhésif à base d'amidon dans les lignes pendant plus de 24 heures : la dégradation bactérienne commence
Étape 3 — Temps de recharge de l'équipement (3 à 5 minutes)
Lignes de vapeur traditionnelles
- Réduisez progressivement la pression de la vapeur de la chaudière — ne l'éteignez pas brusquement.
- Réglez les plaques chauffantes à la température de veille (80-100 °C) pendant la nuit.
- Pour les arrêts prolongés : Arrêtez la chaudière selon la procédure du fabricant.
- Ouvrir la dérivation du purgeur de vapeur si l'évacuation des condensats est nécessaire
Lignes sans chaudière
- Mettre les plaques chauffantes en veille ou éteintes en fonction de la durée de l'arrêt.
- Systèmes de chauffage périmétrique : mode veille pendant la nuit, arrêt pendant une période prolongée.
- Aucune procédure d'arrêt de la chaudière nécessaire — gain de temps important
Équipement général
- Arrêtez les rouleaux ondulés et les rouleaux presseurs.
- Relâchez la tension de la courroie sur le double support en cas d'arrêt prolongé (vérifiez les instructions du fabricant).
- Éteignez les éléments chauffants du préchauffeur.
- Arrêter les systèmes d'extraction des déchets et de dépoussiérage.
Étape 4 — Gestion Web papier (3 à 5 minutes)
Si l'équipe suivante démarre la même ligne dans les 12 heures
- Laissez le fil Web passer à travers la ligne.
- Sécurisez la bande avec du ruban adhésif au dernier point du processus pour éviter qu'elle ne s'effiloche.
- Couvrir le papier exposé avec une feuille de plastique si l'environnement est humide.
Si la qualité du papier change lors de l'équipe suivante
- Enfilez le papier actuel du simple face et du double support.
- Coupez la bande proprement et fixez l'extrémité du rouleau avec du ruban adhésif.
- Marquer les rouleaux partiellement utilisés avec le diamètre et la qualité restants
- Rangez les rouleaux dans un endroit désigné – protégez-les de l'humidité et des dommages du sol.
Étape 5 — Inspection finale et sécurisation (3 à 5 minutes)
- Parcourez toute la ligne : vérifiez que toutes les pièces mobiles sont arrêtées.
- Nettoyer la zone de production : retirez les chutes de papier, les gouttes d'adhésif et les débris.
- Vider les poubelles et les contenants de colle
- Verrouiller les panneaux de contrôle si la politique de sécurité du site l'exige
- Éteignez les systèmes électriques non essentiels (éclairage, air comprimé si vous n'en avez pas besoin pendant la nuit).
- Définir une alarme de sécurité et confirmer les notes de transfert pour le prochain quart de travail
Entretien du système adhésif – Détails critiques
Pourquoi l'adhésif se dégrade pendant l'arrêt
- L'adhésif à base d'amidon favorise la croissance bactérienne à 25-40°C en 8-12 heures.
- L'adhésif dans les lignes mortes (sections de tuyaux inutilisées) gèle et bloque le débit.
- La formation d'une peau en surface sur l'adhésif du réservoir réduit la qualité du lot restant.
- La baisse de température augmente la viscosité : la prochaine équipe commence avec une colle incohérente
Meilleures pratiques
- Préparez un nouveau lot d'adhésif au début de chaque quart de travail plutôt que de réutiliser l'adhésif toute la nuit.
- Si vous réutilisez l'adhésif pendant la nuit : mélangez à nouveau soigneusement, ajustez la viscosité et testez avant la production.
- Ne mélangez jamais de colle fraîche avec de la colle datant de plus de 24 heures.
- Nettoyer les rouleaux applicateurs à chaque arrêt ; la colle durcie entraîne des sauts de collage lors du prochain quart de travail.
- Documenter l'âge et l'élimination du lot d'adhésif dans le journal de quart de travail.
Gestion de l'énergie pendant l'arrêt
- Chaudière traditionnelle : le mode veille consomme 20 à 30 % du combustible de production totale ; envisagez un arrêt complet le week-end.
- Lignes sans chaudière : la veille des plaques chauffantes consomme un minimum d'énergie : 5 à 10 % de la consommation de production
- Air comprimé : arrêt si aucun système pneumatique n'est nécessaire pendant la nuit – permet d'économiser 5 à 15 kW
- Éclairage : réduire au niveau de sécurité dans les zones non opérationnelles
- Économies d'énergie estimées grâce à un arrêt approprié par rapport au maintien en veille de production : 20 à 80 $ par équipe
Ajouts de week-end et d’arrêt prolongé
- Rinçage et nettoyage complet du système adhésif (obligatoire)
- Arrêt complet de la chaudière et purge (lignes traditionnelles)
- Lubrifier les roulements des rouleaux onduleux si l'arrêt dépasse 72 heures.
- Couvrir les rouleaux de carton ondulé avec une feuille de protection
- Inspecter et nettoyer les panneaux de commande électriques
- Planifiez les tâches de maintenance préventive à partir d'une liste de contrôle hebdomadaire/mensuelle
- Sécurisez tous les rouleaux de papier dans l'entrepôt : inventaire et protection contre l'humidité.
- Informer l'équipe de maintenance de tout problème d'équipement signalé pendant le quart de travail.
Impact du redémarrage sur la qualité de l'arrêt
Un arrêt correct permet
- Démarrage en 15 à 20 minutes contre 45 à 60 minutes après un mauvais arrêt
- Taux de défauts de qualité en première heure inférieur à 2 % contre 8 à 15 % après un mauvais arrêt
- Système adhésif prêt avec un nouveau lot — viscosité constante dès le premier panneau
- Aucune conduite d'adhésif bloquée — pas de rinçage d'urgence pendant la production
Pour les procédures de démarrage, consultez notre liste de contrôle de démarrage des équipes d'onduleuse. Pour le calendrier d'entretien, reportez-vous au programme d'entretien de l'usine de boîtes en carton ondulé. Les lignes sans chaudière Xuegong simplifient l'arrêt sans temps de refroidissement de la chaudière et avec un redémarrage plus rapide. Contactez-nous pour une documentation complète sur la procédure de changement.
Plus dans Guides techniques
Colle de parement nid d'abeille : mélange en atelier pour les deux voies
Mélangez la colle de parement nid d'abeille selon l'une des deux voies. L'eau seule utilise 25 kg de poudre et 30–40 kg d'eau. L'ajout d'amidon utilise 25 kg et 40–60 kg, dans deux cuves. N'utilisez pas cette fiche sur la colle d'âme.
Lignes nid d'abeille : chaleur, presse et les deux fenêtres de vitesse
La fabrication d'âme nid d'abeille est d'environ 10–200 m/min. Le contrecollage de parement est d'environ 4–30 m/min. Presse à froid et presse à chaud existent toutes deux. Un démarrage lent peut tourner chauffage éteint.
Film de colle nid d'abeille et vitesse de séchage : lent, rapide, très rapide ou instantané
La colle de ligne nid d'abeille peut être spécifiée avec un film élastique ou rigide, et avec une vitesse de séchage de lente à instantanée. Sur la colle de parement à l'eau seule, moins d'eau sèche plus vite. Ne descendez pas sous 30 kg d'eau.