
Guides techniques
Démarrage d'une onduleuse : liste de contrôle avant la prise de poste
Liste de contrôle quotidienne de démarrage de l'onduleuse couvrant l'inspection de sécurité, la préparation du système adhésif, les vérifications des rouleaux de papier, la vérification des paramètres de l'équipement et les procédures de test de pré-production.
Sur cette page
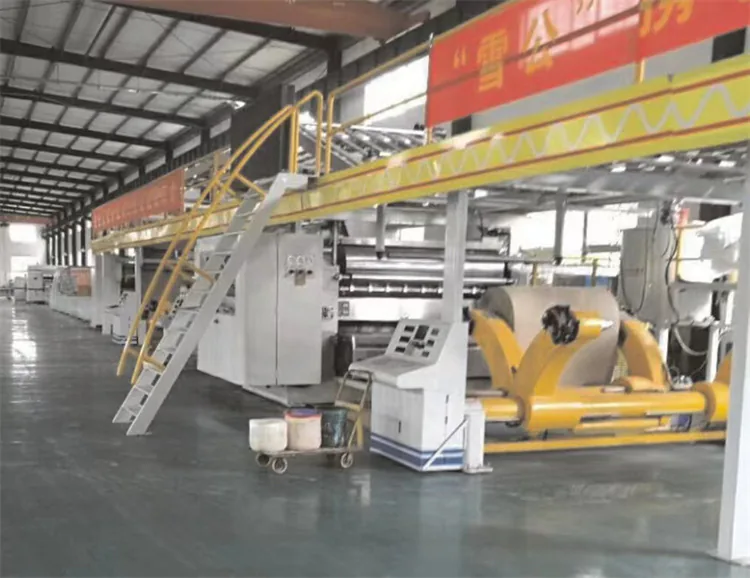
Une routine de démarrage disciplinée évite les défauts de qualité, les temps d'arrêt imprévus et les incidents de sécurité pendant la production de carton ondulé. Se précipiter dans la production sans contrôles appropriés est l'une des principales causes de ruptures de papier, de sauts de colle et de problèmes de qualité des cartons au cours de la première heure de chaque quart de travail. Cette liste de contrôle fournit une inspection systématique de pré-production de 15 à 30 minutes pour les opérateurs d'onduleuse et les chefs d'équipe.
Pourquoi les contrôles de démarrage sont importants
- 30 à 40 % des défauts de qualité quotidiens surviennent dans les 60 premières minutes de production
- Le système adhésif nécessite 15 à 20 minutes pour se stabiliser après le démarrage
- L'arrêt nocturne permet à l'adhésif de refroidir, de se déposer et potentiellement de se dégrader dans les lignes.
- Les rouleaux de papier peuvent avoir absorbé de l'humidité ou séché sur leurs bords pendant le stockage.
- Les paramètres de l'équipement peuvent avoir été modifiés pendant la maintenance entre les quarts de travail.
- Une procédure de démarrage cohérente réduit les variations entre les équipes et les opérateurs
Phase 1 — Sécurité et inspection générale (5 minutes)
Parcourez la ligne complète
- Vérifiez que tous les dispositifs de protection et couvercles de sécurité sont en place et sécurisés.
- Vérifiez les boutons d'arrêt d'urgence sur chaque poste de commande : appuyez et réinitialisez chacun d'eux.
- Confirmez qu'il n'y a aucun outil, matériel ou obstruction sur les passerelles et les plates-formes.
- Inspecter les extincteurs et les postes de secours accessibles
- Vérifiez que les dispositifs de verrouillage/étiquetage de la maintenance ont été supprimés.
- Vérifier un éclairage adéquat dans toutes les zones d'exploitation
- Confirmer les exigences en matière de protection auditive et de chaussures de sécurité communiquées à l'équipe.
Systèmes utilitaires
- Pression de l'air comprimé : 6 à 8 bars au point d'utilisation – vérifier la jauge principale
- Électricité : aucun voyant d'avertissement sur le panneau de commande principal du quart de travail précédent
- Alimentation en eau : Ouvrir si nécessaire pour le refroidissement de la colle cuisine et des équipements
- Combustible/gaz (conduites traditionnelles) : vérifier la pression de la chaudière et l'alimentation en combustible.
- Conduites sans chaudière : vérifiez que le système de chauffage à plaque chauffante est alimenté et répond.
Phase 2 — Préparation du système adhésif (10 minutes)
Colle Cuisine
- Vérifiez le niveau du réservoir d'adhésif – préparez un nouveau lot s'il est inférieur à 50 % de sa capacité.
- Mesurer la viscosité de l'adhésif avec le godet Stein-Hall – objectif par spécification de travail
- Vérifier la température de l'adhésif : 25-35°C (prise instantanée) ou 55-70°C (traditionnel)
- Inspectez l'état du mélangeur — pas d'adhésif durci sur les pales ou les parois du réservoir.
- Vérifier le fonctionnement du système d'alimentation en eau et de dosage.
- Nettoyez les filtres adhésifs s'ils ont été nettoyés pour la dernière fois il y a plus de 24 heures.
Système de distribution d'adhésif
- Inspectez les lignes adhésives pour détecter les fuites au niveau des joints et des raccords.
- Vérifiez le fonctionnement de la pompe : faites-la fonctionner brièvement et vérifiez le débit au niveau de l'applicateur.
- Vérifiez les surfaces du rouleau applicateur et du rouleau docteur – nettoyez tout adhésif séché.
- Confirmer que le réglage de l'écartement du rouleau de médecin correspond aux spécifications de la carte de travail.
- Si l'arrêt nocturne dépasse 8 heures : rincer les lignes d'adhésif avant la production.
Enregistrement du lot d'adhésif
- Enregistrez le numéro de lot, le temps de mélange, la viscosité, la température et le nom de l'opérateur.
- Comparez la viscosité au changement précédent : vérifiez si la différence dépasse 3 secondes.
Phase 3 — Manipulation des rouleaux de papier et des bandes (5 minutes)
Inspection des rouleaux de papier
- Vérifier les qualités de papier correctes chargées selon le calendrier de production
- Vérifiez les diamètres des rouleaux : assurez-vous qu'il y a suffisamment de papier pour la production planifiée.
- Inspectez les bords du rouleau à la recherche de dommages, de télescopage ou de taches d'humidité.
- Mesurez l'humidité du papier sur le premier rouleau de chaque qualité : ciblez 7 à 8 %
- Confirmer que la largeur du rouleau correspond aux spécifications du travail
- Vérifiez l'état du noyau : aucun noyau écrasé ou endommagé.
Support de rouleau de broyeur et épisseuse
- Vérifiez les réglages de tension des freins au minimum pour une alimentation sans plis.
- Vérifiez l'alimentation en ruban de jonction et l'état de la lame.
- Testez manuellement le cycle de la colleuse si la colleuse automatique est équipée.
- Confirmer les paramètres d'angle d'enroulement du préchauffeur par carte de travail.
- Inspectez les rouleaux de guidage de la bande pour vérifier leur alignement et leur rotation libre.
Phase 4 — Vérification des paramètres de l'équipement (5 minutes)
Simple face
- Confirmer que l'écart entre les rouleaux de carton ondulé correspond aux spécifications d'épaisseur du panneau.
- Vérifier l'état du rouleau presseur et le réglage de la pression.
- Vérifiez que le profil de la cannelure correspond à l'ordre de travail (A, B, C, E, etc.)
- Confirmer que le réglage de la vitesse de ligne correspond au taux de production prévu
- Vérifiez la pression de la vapeur ou le système de chauffage (traditionnel ou sans chaudière)
Double bailleur de fonds et aval
- Vérifier les paramètres de température de la plaque chauffante par carte de travail.
- Vérifiez la tension et le suivi de la courroie sur le double support.
- Confirmer les paramètres de pression du rouleau de maintien
- Inspecter l'état du couteau de découpeuse et les réglages de la largeur de coupe.
- Vérifier le fonctionnement du gerbeur et l'alignement du convoyeur de livraison.
Système de contrôle
- Charger la recette de travail correcte depuis l'automate si le système de gestion des recettes est installé
- Vérifiez la lecture de toutes les températures de zone dans la tolérance du point de consigne (±5 °C).
- Confirmer l'affichage de la vitesse et la fonction tachymètre
- Vérifiez l'historique des alarmes du quart de travail précédent : traitez toutes les alertes non résolues.
Phase 5 — Test et vérification de la qualité (5 à 10 minutes)
Procédure d'exécution initiale
- Démarrez la ligne à 30-50 % de la vitesse de production – jamais à pleine vitesse immédiatement
- Courir 50 à 100 mètres de carton à vitesse réduite
- Inspectez les premières cartons pour : la force d'adhérence, la déformation, l'épaisseur, le profil de cannelure.
- Effectuer un test d'adhérence des broches sur le premier échantillon acceptable.
- Vérifiez s'il y a des sauts de colle, des cartons à laver ou des défauts de bord.
- Augmentez progressivement la vitesse par incréments de 20 à 30 m/min sur 15 à 20 minutes.
- N'approuvez pas la production à pleine vitesse avant la réussite de trois contrôles de qualité consécutifs.
Surveillance de la première heure
- Vérifiez la viscosité toutes les 30 minutes pendant la première heure.
- Surveillance des ruptures de papier – courant dans la première heure après le démarrage
- Vérifier la largeur du panneau et la stabilité de l'épaisseur sur toute la bande.
- Confirmez que le comptage des empileurs et la taille des paquets sont corrects.
- Enregistrez tous les ajustements effectués pendant la montée en puissance dans le journal de quart de travail.
Documentation de transfert de quart de travail
- Notes d'équipe précédente : examinez les actions de maintenance, les problèmes de qualité et les éléments non soldés.
- Calendrier de production : confirmer les commandes, les quantités et les priorités pour l'équipe en cours
- Disponibilité du matériel : papier, adhésif et encre/fournitures pour les tâches planifiées
- Approbation : le chef d'équipe approuve l'achèvement du démarrage avant la production complète.
Erreurs de démarrage courantes à éviter
- Démarrage à pleine vitesse avant que le système adhésif ne se stabilise
- Ignorer le contrôle de viscosité – utiliser un adhésif de nuit sans test
- Fonctionnement avec un papier de mauvaise qualité chargé lors de l'équipe précédente
- Ignorer les voyants d'avertissement du quart de travail précédent sur le panneau de commande
- Ne pas effectuer de tests : production de plus de 500 mètres avant le premier contrôle de qualité.
Pour les procédures connexes, consultez notre guide d’arrêt de fin de quart de travail de l’onduleuse et le calendrier de maintenance de l’usine de boîtes en carton ondulé. Xuegong propose des programmes de formation des opérateurs comprenant des procédures de démarrage et d'arrêt pour les lignes sans chaudière. Contactez-nous pour obtenir une documentation SOP standardisée.
Plus dans Guides techniques
Colle de parement nid d'abeille : mélange en atelier pour les deux voies
Mélangez la colle de parement nid d'abeille selon l'une des deux voies. L'eau seule utilise 25 kg de poudre et 30–40 kg d'eau. L'ajout d'amidon utilise 25 kg et 40–60 kg, dans deux cuves. N'utilisez pas cette fiche sur la colle d'âme.
Lignes nid d'abeille : chaleur, presse et les deux fenêtres de vitesse
La fabrication d'âme nid d'abeille est d'environ 10–200 m/min. Le contrecollage de parement est d'environ 4–30 m/min. Presse à froid et presse à chaud existent toutes deux. Un démarrage lent peut tourner chauffage éteint.
Film de colle nid d'abeille et vitesse de séchage : lent, rapide, très rapide ou instantané
La colle de ligne nid d'abeille peut être spécifiée avec un film élastique ou rigide, et avec une vitesse de séchage de lente à instantanée. Sur la colle de parement à l'eau seule, moins d'eau sèche plus vite. Ne descendez pas sous 30 kg d'eau.