
Guides techniques
Dépannage du gauchissement du carton ondulé : causes, prévention et solutions
Guide complet pour diagnostiquer et résoudre les problèmes de gauchissement du carton ondulé, couvrant le gauchissement en S, le gauchissement en torsion et le gauchissement diagonal, avec des solutions pratiques.
Sur cette page
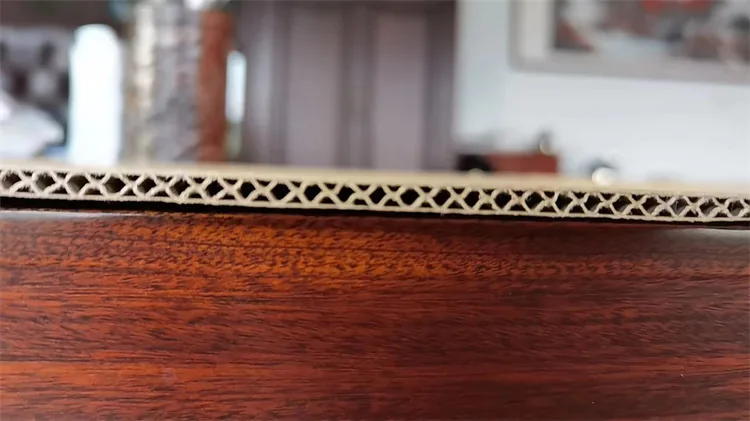
Le gauchissement du carton est l'un des problèmes de qualité les plus fréquents dans la production de carton ondulé. Comprendre les causes et mettre en place des contrôles adaptés peut réduire nettement les rebuts liés au gauchissement et les réclamations clients.
Types de gauchissement
- Gauchissement en S (vers le haut/vers le bas) :
- Le carton se courbe dans le sens machine
- Le côté simple face se courbe vers le haut (gauchissement vers le haut) ou vers le bas (gauchissement vers le bas)
- Type de gauchissement le plus courant
- Généralement lié à l'humidité ou à la tension
- Gauchissement diagonal (torsion) :
- Un coin plus haut que les autres
- Le carton se tord plutôt qu'il ne se courbe
- Souvent un problème d'alignement de la machine
- Peut aussi être causé par une tension irrégulière
- Gauchissement sens travers :
- Le carton se courbe dans la largeur
- Moins courant que le gauchissement en S
- Généralement lié au papier
Causes profondes du gauchissement
Déséquilibre d'humidité
- Teneur en humidité différente entre la couverture et le papier cannelure
- Humidité différente entre les couvertures supérieure et inférieure
- Reprise d'humidité après production
- Conditions de stockage du papier
Différences de température
- Chauffage irrégulier au double face
- Un côté du carton refroidit plus vite
- Conditions ambiantes à l'empileur
Déséquilibre de tension
- Différences de tension de nappe entre les plis
- Réglages de frein irréguliers
- Variations de qualité des bobines de papier
Problèmes d'adhésif
- Surapplication entraînant un apport d'humidité
- Filets de colle irréguliers
- Séchage lent d'un côté
Propriétés du papier
- Papiers différents en couverture et en papier cannelure
- Teneur en humidité du papier communiquée par le fournisseur
- Tendance du papier au tuilage
- Caractéristiques d'hygrodilatation du papier
Processus de diagnostic
Étape 1 : identifier le type de gauchissement
- Poser le carton sur une surface plane
- Mesurer la hauteur des coins ou des bords soulevés
- Noter le sens de la courbure
- Contrôler plusieurs feuilles du même tirage
Étape 2 : vérifier l'équilibre d'humidité
- Mesurer la teneur en humidité de chaque pli
- Comparer la couverture supérieure et la couverture inférieure
- Vérifier l'humidité du carton fini
- Cible : tous les plis dans un écart de 1-2% les uns par rapport aux autres
Étape 3 : examiner les paramètres de procédé
- Températures des tables chauffantes (toutes les zones)
- Tensions de nappe sur toute la ligne
- Taux d'application de l'adhésif
- Vitesse de ligne par rapport au temps de séjour
Étape 4 : vérifier les variables papier
- Teneur en humidité du papier à réception
- Conditions de stockage du papier
- Spécifications de qualité du papier
Solutions selon la cause
Pour le gauchissement lié à l'humidité
- Conditionner les papiers avant utilisation (les amener à l'équilibre)
- Ajuster les réglages des préchauffeurs pour équilibrer l'humidité
- Maîtriser le taux d'application de l'adhésif
- Assurer un séchage suffisant au double face
- Maîtriser l'humidité de stockage
Pour le gauchissement lié à la température
- Équilibrer les températures des tables chauffantes
- Assurer un chauffage régulier sur toute la largeur
- Laisser un temps de refroidissement suffisant avant l'empilage
- Maîtriser les conditions ambiantes à l'empileur
Pour le gauchissement lié à la tension
- Équilibrer la tension de nappe sur tous les plis
- Vérifier et étalonner les commandes de tension
- Vérifier la qualité des bobines de papier
- Assurer une tension de jonction correcte
Avantage de la technologie sans chaudière
La technologie cannelure contre cannelure (crête contre crête) de Xuegong traite spécifiquement le gauchissement
- La structure en diamant résiste aux forces de gauchissement
- Températures de fonctionnement plus basses = moins de contrainte thermique
- Durcissement de l'adhésif plus régulier
- Réduction documentée des réclamations liées au gauchissement
La structure brevetée cannelure contre cannelure crée une stabilité intrinsèque que les cartons traditionnels à un seul papier cannelure ne peuvent égaler. Contactez Xuegong pour une consultation technique sur les stratégies de réduction du gauchissement.
Plus dans Guides techniques
Colle de parement nid d'abeille : mélange en atelier pour les deux voies
Mélangez la colle de parement nid d'abeille selon l'une des deux voies. L'eau seule utilise 25 kg de poudre et 30–40 kg d'eau. L'ajout d'amidon utilise 25 kg et 40–60 kg, dans deux cuves. N'utilisez pas cette fiche sur la colle d'âme.
Lignes nid d'abeille : chaleur, presse et les deux fenêtres de vitesse
La fabrication d'âme nid d'abeille est d'environ 10–200 m/min. Le contrecollage de parement est d'environ 4–30 m/min. Presse à froid et presse à chaud existent toutes deux. Un démarrage lent peut tourner chauffage éteint.
Film de colle nid d'abeille et vitesse de séchage : lent, rapide, très rapide ou instantané
La colle de ligne nid d'abeille peut être spécifiée avec un film élastique ou rigide, et avec une vitesse de séchage de lente à instantanée. Sur la colle de parement à l'eau seule, moins d'eau sèche plus vite. Ne descendez pas sous 30 kg d'eau.