
Technologie
Choix du fardelage et de l'empileur pour lignes d'ondulation : capacité et configuration
Choisissez les fardeleuses et empileurs d'onduleuse selon la laize, la hauteur de pile, le temps de cycle, le niveau d'automatisation et une transmission fiable vers le cerclage et les convoyeurs aval.
Sur cette page
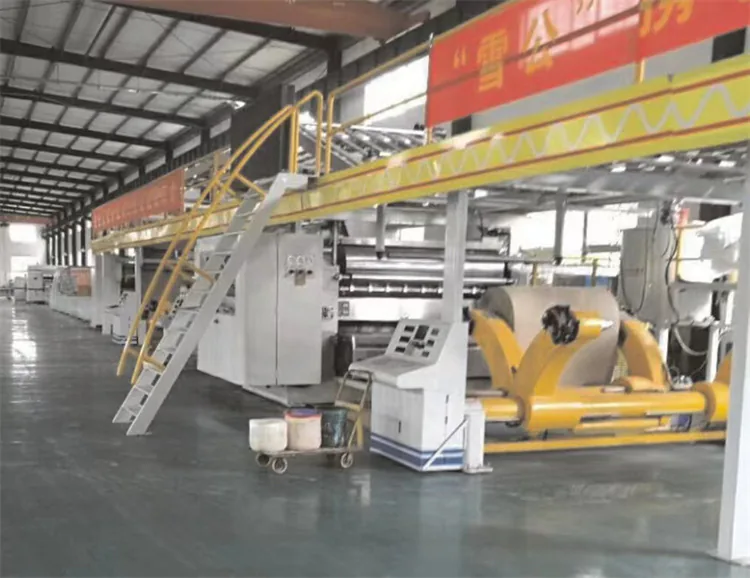
Un système d'empileur et de fardelage doit transformer un flux continu de feuilles coupées en unités d'équerre, identifiées et transportables, sans devenir la limite de vitesse de l'onduleuse. La sélection doit commencer par les dimensions réelles des feuilles, les profils de commandes, les qualités de carton, les exigences de pile et la transmission aval.
Définissez l'enveloppe de production
Listez la longueur de feuille minimale et maximale, la laize, l'épaisseur du carton, les combinaisons de cannelures, la quantité de commande, le nombre de voies et la vitesse de ligne nominale. Incluez la simple cannelure légère et la double cannelure lourde. Une machine éprouvée sur des feuilles de 1,800 mm peut ne pas maîtriser des feuilles de 400 mm au même débit.
Calculez le débit de feuilles
Convertissez la vitesse de ligne et la longueur de coupe transversale en feuilles par minute pour chaque voie. À 240 m/min avec une coupe transversale de 1.2 m, une voie produit 200 feuilles/min ; 3 voies créent 600 événements feuille/min. Utilisez la coupe transversale fréquente la plus courte, et non la commande moyenne, pour tester la capacité de maîtrise et de comptage.
Fixez les exigences de hauteur de pile
Définissez la hauteur de pile minimale et maximale selon la manutention aval, la résistance du carton, la quantité de commande et l'ergonomie. Des études de projet courantes peuvent comparer des configurations de 300, 600 et 1,200 mm. Confirmez si la hauteur est mesurée sous compression et si les feuilles gauchies restent stables avant de retenir l'option la plus haute.
Modélisez le temps de cycle
Décomposez le cycle en comptage, formation de pile, séparation, descente, évacuation, réarmement et marge de défaut. Si l'évacuation et le réarmement exigent 8 secondes alors qu'une pile se forme toutes les 12 secondes, il ne reste que 4 secondes de marge. Vérifiez la performance de cycle à la longueur de feuille minimale et au nombre de voies maximal.
Choisissez l'empilage par le haut ou par le bas
Les empileurs par le haut peuvent offrir des dispositions compactes pour certaines applications, tandis que les empileurs par le bas peuvent soutenir des piles hautes et une descente maîtrisée. Comparez le besoin de fosse, l'impact sur la feuille, l'accès opérateur, la maintenance, la séparation des commandes et la charge maximale. La configuration doit suivre le mix produits et les contraintes du bâtiment, pas la seule terminologie.
Protégez l'alignement des feuilles
Spécifiez les butées avant, les taqueurs latéraux, la maîtrise du bord arrière, le maintien, les mesures antistatiques lorsque nécessaire, et un appui réglable pour toutes les laizes. Mesurez le déport de pile en haut et en bas. Une cible telle que pas plus de 10 mm de biais doit être validée par qualité, vitesse et hauteur de pile.
Prévenez la perte d'épaisseur
Limitez la hauteur de chute, la pression de pince, la force de maintien et la compression de pile pour éviter l'écrasement des cannelures. Comparez l'épaisseur et l'ECT avant et après empilage sur au moins 3 qualités de carton représentatives. Une réduction d'épaisseur de 5–10% peut indiquer un dommage caché, même lorsque les rives semblent d'équerre.
Comparez les systèmes automatiques et semi-automatiques
Les systèmes automatiques peuvent gérer le comptage, la séparation, l'évacuation, le convoyage et les changements de recette avec moins de manutention, mais ils exigent des automatismes plus robustes, des compétences de maintenance et une disponibilité aval. Les systèmes semi-automatiques peuvent convenir aux séries plus courtes et aux budgets d'investissement plus faibles, mais la main-d'œuvre, l'ergonomie et la constance doivent être chiffrées sur 2–3 postes.
Sélectionnez les fonctions de fardelage
Clarifiez si le fardelage désigne des levées comptées, la compression, la mise d'équerre, l'enveloppement, le ficelage ou le cerclage. Spécifiez la hauteur de fardeau, la précision du nombre de feuilles, la position du feuillard, la limite de compression et les données d'étiquette. Essayez des feuilles couchées, gauchies, courtes et glissantes, car un système qui traite le carton kraft standard peut ne pas maîtriser toutes les surfaces.
Concevez la souplesse de laize et de voies
Vérifiez la largeur machine complète, la largeur de voie minimale, les restrictions d'axe, l'évacuation indépendante des voies et la capacité de commandes mixtes. Pour une ligne de 2,500 mm, la largeur d'empilage utile peut différer de la largeur nominale en raison des guides et des dégagements de sécurité. Confirmez le temps de réglage pour les commandes à 1, 2 et 3 voies.
Planifiez la transmission aval
Coordonnez la hauteur d'évacuation, la vitesse des convoyeurs, l'orientation des piles, les intervalles, l'accumulation, le cerclage, la palettisation et la prise par chariot. Utilisez conveyor-system-design-corrugating-line pour les détails d'interface. Définissez ce qui se passe lors d'un arrêt aval de 30, 60 ou 120 secondes, afin que les piles ne se heurtent pas et ne forcent pas un arrêt brutal en amont.
Intégrez les automatismes et les données
Échangez l'identifiant de commande, la longueur de feuille, le nombre de voies, le nombre de feuilles cible, la vitesse, la pile terminée, la disponibilité aval, le bourrage et l'état d'arrêt d'urgence. Conservez les corrections de comptage et les horodatages de défauts. Utilisez la vérification par code-barres ou étiquette lorsque la traçabilité est exigée, et empêchez la commande suivante de se mélanger à une pile sortante retardée.
Concevez un accès sûr
Prévoyez les protecteurs, les portes asservies, les outils de dégagement sûrs, les points de consignation, les arrêts d'urgence, les passerelles et l'accès aux bandes, capteurs, butées et points de graissage. Évaluez la fréquence de levage manuel et le poids des piles. Les opérateurs ne doivent pas entrer sous des plateformes levées ni passer la main à travers les protecteurs pour mettre d'équerre une pile en mouvement.
Menez les essais de réception
Essayez les feuilles minimales et maximales, 3 qualités représentatives, toutes les voies prévues, les hauteurs de pile, les changements de commande, les arrêts aval et la reprise après redémarrage, à des vitesses nominales progressives. Comparez les choix d'automatisation avec corrugator-automation-levels-explained. Xuegong New Materials Group peut coordonner les interfaces d'empileur et de fardeleuse dans un projet /products/boiler-free-line, selon des critères de réception propres au site.
Plus dans Technologie
Conception des convoyeurs pour lignes d'ondulation : implantation et manutention
Concevez le pont d'onduleuse, l'entrée d'empileur, les convoyeurs inclinés et d'accumulation pour une synchronisation à 120–300 m/min, des transferts sûrs et la prévention de l'écrasement du carton.
Niveaux d'automatisation de l'onduleuse expliqués : de la conduite manuelle aux lignes entièrement intégrées
Comprenez les niveaux d'automatisation 0–4 de l'onduleuse, des commandes manuelles à la coordination PLC et à l'intégration qualité MES, avec un contexte réaliste de vitesse de 120–300 m/min.
Variateurs de vitesse sur une onduleuse
Faites d’abord correspondre la vitesse du rouleau de l’onduleuse. Les économies de la loi du cube s'appliquent à un ventilateur ou une pompe étranglé : une vitesse de 80 % représente environ la moitié de la puissance, et non une coupure à l'échelle de l'usine.