
Technologie
Fabrication des caisses en carton : du papier à la caisse finie
Explication étape par étape de la fabrication des boîtes en carton, depuis les rouleaux de papier brut jusqu'aux produits d'emballage finis en passant par le carton ondulé.
Sur cette page
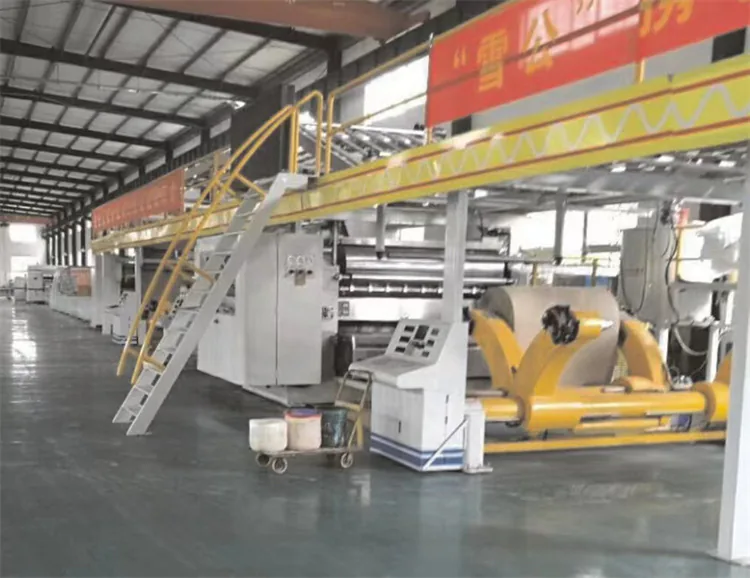
Comprendre le processus de fabrication des boîtes en carton aide les acheteurs à prendre de meilleures décisions en matière d'équipement et de matériaux. Ce guide explique chaque étape de production.
Aperçu des étapes de fabrication
Étape 1 : Préparation du papier
Étape 2 : Ondulation (fabrication du carton)
Étape 3 : Transformation (fabrication de boîtes)
Étape 4 : Finition et expédition
Étape 1 : Préparation du papier
Matières premières
- Carton doublure kraft : couches extérieures brunes (125 à 440 g/m²)
- Test du carton doublure : couches extérieures recyclées (moins chères)
- Support ondulé : forme les cannelures (90-200 g/m²)
- Adhésif : la colle à base d'amidon lie les couches
Stockage du papier
- Entrepôt climatisé
- Humidité appropriée (50-65 % RH)
- Acclimatation avant utilisation (24-48 heures)
Étape 2 : Processus d'ondulation
La ligne d'ondulage transforme les rouleaux de papier en feuilles de carton
Étape 2.1 : Un seul face
- Alimentation en papier à partir du support de rouleau
- Papier de conditions de préchauffage
- Les rouleaux ondulés forment des cannelures
- Adhésif appliqué aux pointes des cannelures
- La doublure adhère à un côté
- Résultat : Web simple face
Étape 2.2 : Pont/Inclinaison
- Convoyeur simple face à déplacement vers le haut
- Fournit un stockage tampon
- La toile se stabilise (équilibre d'humidité)
Étape 2.3 : Machine à colle
- Adhésif appliqué sur les pointes de cannelure exposées
- Dosage précis pour la qualité du lien
Étape 2.4 : Double support
- Deuxième doublure alimentée depuis le support de rouleau
- Adhésif durcissant pour plaques chauffantes
- Crée du carton ondulé fini
Étape 2.5 : Sitter Scorer
- Coupe les cartons aux largeurs requises
- Crée des lignes de pliage (scores)
Étape 2.6 : Coupure
- Coupe le panneau à la longueur de la feuille
- Synchronisé avec les commandes
Étape 2.7 : Empileur
- Collecte et empile les feuilles
- Comptes et liasses
Étape 3 : processus de conversion
La conversion transforme les feuilles de carton en boîtes
Option A : plieuse-colleuse Flexo (FFG)
Production tout-en-un
- Imprime des graphiques (1 à 4 couleurs)
- Découpe des fentes pour les rabats
- Scores des lignes de pliage
- Plie la forme d'une boîte
- Joint fabricant de colles
- Résultat : Boîtes plates et pliées
Option B : Opérations séparées
Slotter d'imprimante → Folder Gluer ou Stitcher
Option C : Découpe
Pour les formes complexes : Die Cutter → Folder Gluer
Étape 4 : Finition
- Contrôle qualité
- Regroupage et cerclage
- Palettisation
- Emballage étirable
- Expédition au client
Fabrication sans chaudière
La technologie de Xuegong change l'étape 2
- Aucune chaudière à vapeur nécessaire
- Fonctionnement à température ambiante
- Adhésif à prise instantanée
- Même vitesse, 60 % d'énergie en moins
Contactez Xuegong pour obtenir des équipements de fabrication et des solutions adhésives.
Plus dans Technologie
Variateurs de vitesse sur une onduleuse
Faites d’abord correspondre la vitesse du rouleau de l’onduleuse. Les économies de la loi du cube s'appliquent à un ventilateur ou une pompe étranglé : une vitesse de 80 % représente environ la moitié de la puissance, et non une coupure à l'échelle de l'usine.
Capteurs infrarouges d'humidité sur les onduleuses
Montez et calibrez des capteurs d’humidité infrarouges sur une onduleuse. Vérifiez-les par rapport à des échantillons de four afin que la vapeur, la poussière et les revêtements ne simulent pas une bande sèche.
Capteurs optiques pour le contrôle qualité de l'onduleuse
Utilisez des capteurs optiques sur l'onduleuse pour détecter le gauchissement, l'écrasement et les défauts de ligne de colle plus tôt que l'échantillonnage de laboratoire hors ligne.