
Guides techniques
Maîtrise de la tension de nappe de l'onduleuse : équilibrer la tension sur tous les plis
Équilibrez la tension de nappe de l'onduleuse avec les freins, les danseurs, les pinces et les entraînements synchronisés pour prévenir le gauchissement, les plis, l'écrasement de cannelure et les défauts de guidage à 120–300 m/min.
Sur cette page
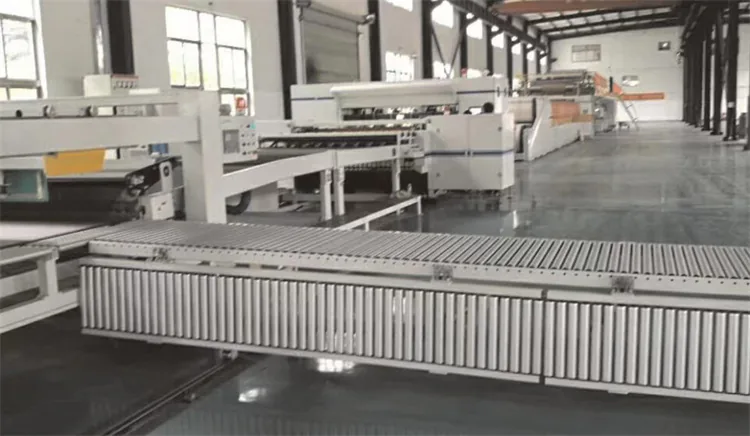
La tension de nappe doit rester stable et correctement équilibrée sur la couverture et le papier cannelure, du porte-bobines au pont et à la double face. Trop de tension peut allonger la couverture ou écraser la cannelure ; trop peu peut provoquer des plis, une dérive, des boucles molles, de mauvaises jonctions et un collage instable.
Cartographiez chaque zone de tension
Tracez chaque déroulement, frein, pince, préchauffeur, simple face, pont, guide, rouleau tireur et section entraînée. Marquez où la tension est créée, mesurée, isolée et transmise. Une ligne peut contenir 6–10 zones qui interagissent, de sorte qu'un changement sur un frein peut modifier le contact du papier et la traction plus loin en aval.
Définissez des consignes propres à la qualité
Fixez les fenêtres de marche selon la position du papier, le grammage, la teneur en recyclé, la laize, l'humidité et la vitesse. Un papier cannelure léger ne peut en général pas accepter la même tension qu'une couverture kraft lourde. Enregistrez les limites normale, d'alerte et d'arrêt plutôt qu'une seule valeur nominale, et approuvez les recettes avec des résultats de carton mesurés.
Étalonnez les capteurs de force
Vérifiez le zéro du capteur de force, l'étendue, l'alignement du montage, l'angle d'enroulement du rouleau, l'état du câble et l'échelle du régulateur aux intervalles prévus. Comparez la force indiquée à des charges d'essai certifiées sur au moins 3 points. Un affichage stable ne prouve pas l'exactitude si le frottement de roulement ou une géométrie incorrecte biaise la lecture.
Réglez les freins du porte-bobines
Les freins pneumatiques, hydrauliques ou régénératifs doivent compenser à mesure que le diamètre de bobine diminue. Passez en revue la réponse pression-couple, le couple minimal maîtrisable, la chaleur et le relâchement aux jonctions. Un couple de frein excessif près du mandrin peut allonger la nappe, tandis qu'un relâchement retardé peut casser une jonction pendant l'accélération.
Utilisez les danseurs comme tampons
Un danseur absorbe les variations courtes de tension et fournit un retour de position, mais sa masse, la force du vérin, la course, le frottement et le réglage de la régulation déterminent la performance. Maintenez la position normale près de la bande médiane validée, couramment 40–60% de la course, afin que les perturbations d'accélération et de décélération disposent d'une réserve utilisable.
Maîtrisez les pinces sans écraser
Les pinces isolent les zones de tension et établissent l'adhérence. Réglez la pression assez haut pour éviter le glissement, mais assez bas pour préserver le papier et l'épaisseur de cannelure. Inspectez la dureté du revêtement, le parallélisme, la contamination et le faux-rond. Comparez l'épaisseur avant et après les pinces critiques ; une perte durable de 5% mérite une investigation.
Synchronisez les sections entraînées
Coordonnez le retour codeur, les rapports d'entraînement, les réglages de traction et les profils de rampe de 120 à 300 m/min dans l'enveloppe nominale de la machine. Un écart de vitesse de 0.5% équivaut à 1.5 m/min à 300 m/min et peut accumuler rapidement une contrainte ou un mou. Vérifiez la vitesse de surface réelle, pas seulement la fréquence moteur.
Stabilisez le pont
Le niveau du pont découple les perturbations du côté humide et du côté sec, mais une mauvaise maîtrise de boucle transmet la variation de tension à la nappe simple face. Suivez la hauteur de boucle, la vitesse du rouleau tireur, la position du danseur et le mouvement des guides pendant les changements de commande. Conservez une réserve minimale suffisante pour la séquence validée de ralentissement et de jonction.
Équilibrez tous les plis
Comparez la tension de la couverture supérieure, du papier cannelure, de la nappe simple face et de la couverture intérieure plutôt que d'optimiser chaque élément séparément. Un allongement différentiel peut se libérer en gauchissement sens machine après la coupe. Testez le comportement d'humidité et de tension gauche-centre-droite avec les mêmes lots de papier avant de modifier la chaleur ou l'adhésif pour masquer un déséquilibre mécanique.
Diagnostiquez les plis et le guidage
Contrôlez l'alignement des bobines, les rives molles, le profil des cylindres, la réponse des guides, le parallélisme des rouleaux, la contamination et la tension travers avant d'augmenter la force. Un pli qui n'apparaît qu'au-dessus de 220 m/min peut indiquer un réglage d'entraînement ou une dynamique de rouleau, tandis qu'un pli lié à une bobine peut venir du profil du papier.
Protégez la cannelure et le collage
Une traction excessive de la nappe simple face peut déformer les pointes de cannelure avant la double face, ce qui réduit le contact d'adhésif et l'épaisseur. Surveillez l'adhérence par épingle, l'arrachement de fibres, le profil de cannelure, l'épaisseur et la consommation d'adhésif après les changements de tension. N'acceptez pas un guidage amélioré si l'ECT ou la performance de collage sort des limites de libération.
Coordonnez l'humidité et le vide
Les variations d'humidité modifient le comportement élastique et le frottement, tandis que le transfert par vide modifie l'adhérence et l'effort normal. Utilisez base-paper-moisture-management-corrugator pour le conditionnement et vacuum-transfer-system-corrugating-line-guide pour les réglages de maintien. Changez une seule variable majeure à la fois pendant les essais et conservez la même combinaison de papiers représentative.
Standardisez la réponse aux défauts
Créez des actions d'alarme pour tension haute, tension basse, limites de course du danseur, surtempérature de frein, saturation du guide, écart de codeur et casse de nappe. Capturez au moins 10 secondes de données de tendance avant et après chaque événement. Les opérateurs doivent corriger la zone identifiée plutôt que d'augmenter chaque frein ou chaque pince.
Mettez en service le système complet
Testez la marche stabilisée, l'accélération, la décélération, les jonctions, les changements de pont et les arrêts d'urgence à des vitesses progressives telles que 120, 180, 240 et 300 m/min lorsque la machine est classée pour ces vitesses. Xuegong New Materials Group peut aider à coordonner les recettes de tension et les entraînements dans un projet /products/boiler-free-line, sous réserve des essais papier et de la réception sur site.
Plus dans Guides techniques
Gestion de l'humidité du papier de base : conditionnement avant production pour onduleuses
Conditionnez la couverture et le papier cannelure avant l'ondulation avec des cibles d'humidité de 6–9%, une maîtrise de l'HR d'entrepôt, une rotation des bobines, des réglages de préchauffeur et des ajustements saisonniers.
Systèmes de transfert par le vide sur les lignes d'ondulation : technologie et choix
Les systèmes de transfert par le vide déplacent le carton entre les sections d'ondulation sans écrasement — vue d'ensemble de la technologie, conception des zones de vide, critères de choix et intégration aux lignes à grande vitesse.
Colle de parement nid d'abeille : mélange en atelier pour les deux voies
Mélangez la colle de parement nid d'abeille selon l'une des deux voies. L'eau seule utilise 25 kg de poudre et 30–40 kg d'eau. L'ajout d'amidon utilise 25 kg et 40–60 kg, dans deux cuves. N'utilisez pas cette fiche sur la colle d'âme.