
Guides techniques
Récupération des rognures sur une ligne d'ondulation : collecte et recyclage
Capturez les déchets d'onduleuse avec des systèmes pneumatiques ou mécaniques, puis mettez-les en balles en toute sécurité tout en contrôlant la poussière, le risque d'incendie, le rendement de récupération et la valeur de recyclage.
Sur cette page
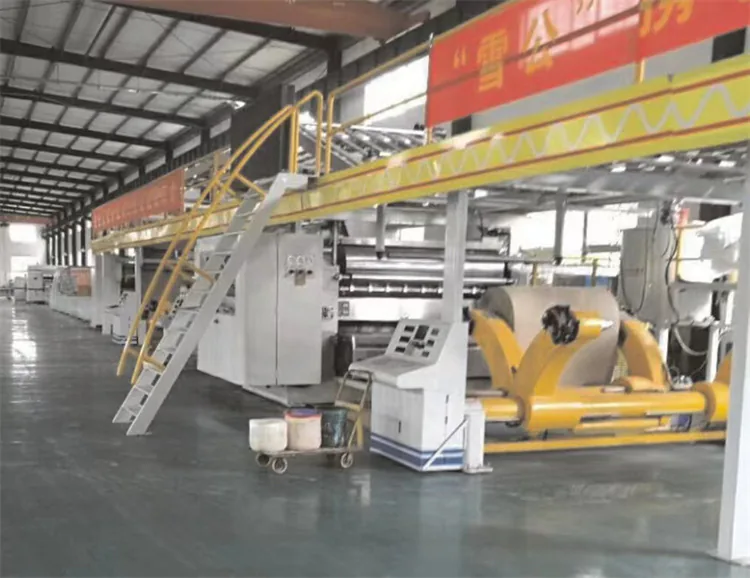
Les déchets de coupe sont un flux de papier prévisible qui peut devenir un revenu de fibres récupérées ou une source non gérée de poussière, de congestion et de risque d'incendie. Une usine de carton ondulé doit relier les points de refendage, les équipements de collecte, la mise en balles, le stockage et les spécifications du recycleur via un seul système de mesure.
Établir la ligne de base de coupe
Mesurez la taille par ordre, qualité, équipe et source pendant 4 à 8 semaines. Sur une bande de 2 500 mm, deux coupes de bord de 30 mm équivalent à une perte de largeur de 2,4 % avant le démarrage ou un gaspillage de qualité. Réconciliez le papier émis, le carton vendable, les chutes en balles, les déchets en vrac et l'élimination pour exposer les pertes non enregistrées.
Comparez la collecte pneumatique
Les systèmes pneumatiques tirent des bandes continues à travers des conduits jusqu'à un séparateur ou un compacteur. Ils conviennent aux points de collecte distribués à grande vitesse, mais l'énergie du ventilateur, la friction des conduits, les coudes, l'équilibrage de l'air et le bouchage des bandes nécessitent une ingénierie. Enregistrez la pression statique à l’entrée la plus éloignée et vérifiez la capture à 120, 200 et 300 m/min.
Comparez le transport mécanique
Les convoyeurs à bande, à vis ou à chaîne peuvent déplacer les déchets coupés avec moins d'air de transport et simplifier l'inspection. Ils ont besoin de points de transfert protégés, d'une conception anti-enroulement, d'une détection de bourrage et d'un accès pour le nettoyage. Comparez la longueur installée, les changements d'élévation, les heures de maintenance, le bruit et les kWh par tonne récupérée par rapport à l'option pneumatique.
Ramassage du design à la source
Placez les capots ou les goulottes suffisamment près pour capturer les déchets sans toucher le carton vendable ni obstruer l'accès aux couteaux. S'adapte aux ponts minimum et maximum, aux changements de commande et à l'errance sur le Web. Une bande manquée peut envelopper un arbre en quelques secondes, utilisez donc la détection de rupture ou de blocage liée à une réponse de ligne contrôlée.
Taille des conduits et des ventilateurs
Faites appel à un spécialiste qualifié en matière de poussière et de transport pour calculer la vitesse de transport, la perte de pression, le fonctionnement du ventilateur, le support des conduits, la mise à la terre et la séparation des décharges. Un flux d'air surdimensionné gaspille de l'énergie et augmente la dispersion de la poussière ; une vitesse inadéquate dépose les fibres. Inspectez au moins les 3 premiers coudes et la longueur horizontale la plus longue lors de la mise en service.
Préparer les déchets pour la mise en balles
Un coupeur ou un broyeur doit produire un matériau que la presse à balles peut alimenter de manière constante sans pontage. Gardez les déchets cirés, humides, laminés, contaminés par des aliments et non papier séparés lorsque le recycleur l'exige. Utilisez des aimants ou des points d'inspection là où la contamination métallique est crédible et ne nettoyez jamais manuellement une trémie active.
Sélectionnez la presse
Faites correspondre la masse de coupe horaire, la poussée maximale, les dimensions des balles, la densité, le système d'attache et la manipulation du recycleur. Si la ligne génère 450 kg/h en pointe, dimensionnez le système pour les surtensions mesurées plutôt que pour la moyenne quotidienne de 300 kg/h. Prévoyez une accumulation afin qu'un cycle de balle de 3 à 5 minutes ne sauvegarde pas l'onduleuse.
Mesurer le pourcentage de récupération
Calculez la coupe récupérée divisée par la coupe mesurée générée, et non par la quantité totale de papier entrée. Un programme pratique peut cibler une collecte supérieure à 95 % après une mise en service stable, tout en signalant séparément la contamination et l'humidité. Si 10 tonnes sont générées et que 9,4 tonnes répondent aux normes de recyclage, la récupération est de 94 % et non de 100 %.
Contrôler l'exposition à la poussière
Inspectez les découpeuses, les points de transfert, les séparateurs, les filtres et les zones de mise en balles pour déceler les fibres en suspension dans l'air et déposées. Utilisez une capture fermée, une filtration appropriée, des outils d'entretien ménager et une évaluation de l'exposition professionnelle conformément aux règles locales. Le nettoyage à l'air comprimé peut suspendre la poussière et la propager aux moteurs, aux roulements et aux sources d'inflammation.
Gérer les risques d'incendie et d'explosion
La poussière de papier et les garnitures détachées sont combustibles et certaines poussières fines peuvent présenter des risques d'explosion. Obtenez une évaluation des risques spécifiques au site couvrant le contrôle de l'allumage, la mise à la masse et la mise à la terre, la détection, l'isolement, la suppression, le travail à chaud, le tabagisme, l'équipement électrique et l'accès d'urgence. Ne présumez jamais qu’un dépoussiéreur est sûr parce qu’il se trouve à l’extérieur.
Stockez les balles en toute sécurité
Définissez le poids des balles, la hauteur d'empilage, la largeur des allées, le dégagement des murs, l'accès aux gicleurs, les itinéraires des chariots élévateurs et l'inventaire intérieur maximum avec les pompiers et l'assureur. Identifiez les matières chaudes ou fumantes avant le stockage. Effectuez une rotation des expéditions de manière à ce que le papier récupéré ne bloque pas les sorties ou ne s’accumule pas au-delà de la charge calorifique approuvée.
Intégrer les contrôles et la maintenance
Verrouillez les ventilateurs, les séparateurs, les couteaux, les convoyeurs, les compacteurs et les presses dans une séquence sûre avec surcharge, blocage, pression du filtre et état de la porte. Trend s'arrête pendant plus de 60 secondes et inspecte les couteaux, les courroies, les conduits, les filtres, les roulements et les dispositifs anti-incendie à des intervalles quotidiens, hebdomadaires et mensuels documentés.
Améliorez le rendement avant de le collecter
La récupération ne justifie pas une taille inutile. Utilisez des stratégies de réduction des déchets de papier dans l'onduleuse pour améliorer l'utilisation des plateaux et la conception du système de convoyeur et de la ligne d'ondulage pour coordonner des chemins de déchets sûrs. Xuegong New Materials Group peut examiner les interfaces de garniture parallèlement à la planification /products/boiler-free-line, tandis que des spécialistes locaux qualifiés approuvent les systèmes de poussière, d'incendie et de recyclage.
Plus dans Guides techniques
Conception des convoyeurs pour lignes d'ondulation : implantation et manutention
Concevez le pont d'onduleuse, l'entrée d'empileur, les convoyeurs inclinés et d'accumulation pour une synchronisation à 120–300 m/min, des transferts sûrs et la prévention de l'écrasement du carton.
Réduire la gâche papier sur onduleuse : stratégies pratiques pour une moindre perte de rives
Réduisez la gâche papier d'onduleuse par des contrôles pratiques de la rive, des jonctions, du gauchissement, de l'écrasement, de la planification de laize, du facteur de prise et de l'usage d'adhésif par commande, dans le monde entier.
Colle de parement nid d'abeille : mélange en atelier pour les deux voies
Mélangez la colle de parement nid d'abeille selon l'une des deux voies. L'eau seule utilise 25 kg de poudre et 30–40 kg d'eau. L'ajout d'amidon utilise 25 kg et 40–60 kg, dans deux cuves. N'utilisez pas cette fiche sur la colle d'âme.