
Guides techniques
Contrôle de la tension de jonction sur onduleuse : prévenir les casses et les défauts de qualité
Maîtrisez les fenêtres de tension de la jonction en vol grâce au retour du danseur et du capteur de force, afin de réduire les casses, les plis de rive et les recouvrements faibles sur les onduleuses à 150–300 m/min.
Sur cette page
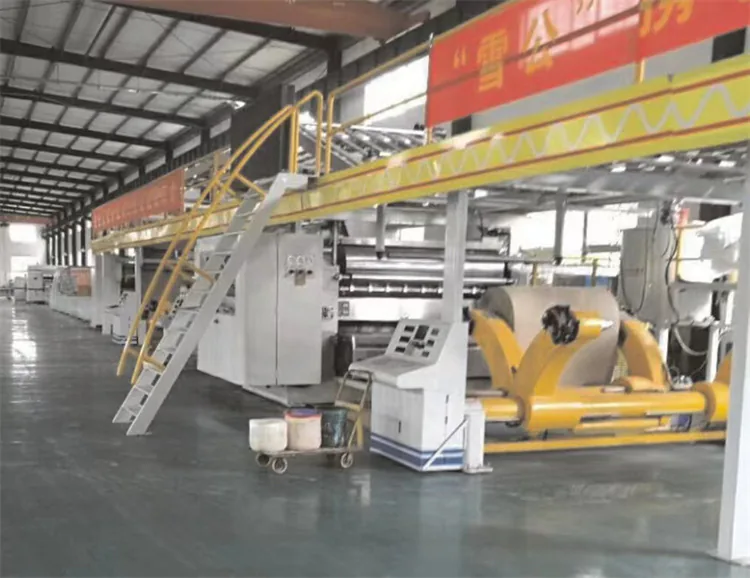
Le contrôle de la tension en jonction en vol protège à la fois la disponibilité et la qualité du carton. Lorsque la nouvelle bobine se raccorde, une brève excursion de tension peut casser la bande, froisser la rive ou laisser un recouvrement qui lâche en simple face ou en double face. Considérez les plages OEM comme des bases d'usine à vérifier, et non comme une loi universelle pour chaque combinaison de papiers.
Définir la fenêtre de tension avant la vitesse
Documentez la tension cible de la couverture et du papier cannelure séparément, puis enregistrez la bande admissible en marche stable, en accélération et pendant la jonction. De nombreuses usines examinent les préconisations OEM dans une plage d'environ 150–400 N selon la laize, le grammage et l'état de la bobine, puis les confirment par des essais. Ne recopiez pas les consignes d'une autre usine sans le contexte du papier et de la laize.
Utiliser ensemble le retour du danseur et du capteur de force
Un danseur montre le stockage et le retard de réponse ; un capteur de force montre l'effort instantané de la bande. Étalonnez les deux à intervalle planifié et vérifiez le zéro et l'échelle après un changement de bobine ou une intervention sur le capteur. Si le danseur oscille tandis que le capteur de force dépasse la bande pendant plus de 0,5–1,0 s, examinez la réponse de l'actionneur, la pression d'air et le gain du frein avant d'augmenter la vitesse.
Séparer les stratégies couverture et papier cannelure
Les couvertures tournent souvent sous une tension absolue plus élevée et avec des caractéristiques de frein différentes de celles du papier cannelure. Les bandes de papier cannelure peuvent se froisser en rive lorsque la tension est élevée par rapport à la raideur, tandis que les couvertures légères peuvent casser lorsque l'accélération est agressive. Conservez des fiches de recette distinctes pour chaque famille de papier et chaque laize courantes, plutôt qu'une seule valeur globale de tension.
Maîtriser l'accélération et la décélération pendant la jonction
Planifiez la fenêtre de jonction à l'intérieur d'une bande de vitesse contrôlée, et non pendant une rampe non maîtrisée. Sur une ligne fonctionnant entre 150 et 300 m/min, de nombreuses équipes se maintiennent à ±10–15 m/min de la vitesse de jonction choisie pendant plusieurs secondes avant et après la coupe. Un relâchement brusque du frein ou une reprise agressive après le raccord est une cause fréquente de casses.
Surveiller le pli de rive comme signal précoce
Des plis de rive apparaissant dans les 20–50 m après la jonction indiquent souvent un pincement irrégulier, des têtes de jonction désalignées ou une tension trop élevée d'un côté de la bande. Notez les indices gauche et droit sur l'échantillon rebuté. Corrigez la géométrie et l'équilibre de tension sens travers avant de compenser par une tension globale plus élevée.
Protéger la qualité du recouvrement
Définissez les longueurs minimale et maximale de recouvrement pour le modèle de jonctionneuse et le système de ruban ou de colle utilisé. Un recouvrement trop court peut s'ouvrir sous la chaleur et l'humidité ; un recouvrement trop long peut créer un point dur qui endommage les cylindres ou provoque une casse en aval. Mesurez le recouvrement sur les 3–5 premières jonctions réussies après réglage et après tout ajustement de tête.
Suivre les casses par code de cause
Classez chaque casse comme pic de tension, mauvais recouvrement, rive de bobine défectueuse, effondrement du mandrin, temporisation de jonction ou cause inconnue. Examinez les comptages hebdomadaires au regard de la vitesse et de la qualité de papier. Si les casses liées à la tension dépassent environ 30 % du total des casses sur un schéma de poste, donnez la priorité à l'étalonnage des capteurs et aux profils d'accélération avant d'incriminer le papier seul.
Valider à des vitesses progressives
Mettez en service ou revalidez à 150, 200, 250 et 300 m/min lorsque la ligne et la transformation peuvent soutenir ces vitesses. Maintenez la combinaison de papiers constante tout en ne changeant qu'une variable majeure. Enregistrez le taux de réussite des jonctions, le nombre de casses pour 10 000 m, la longueur de recouvrement et l'incidence des plis de rive à chaque palier.
Relier le réglage de la jonctionneuse à l'analyse des casses
Utilisez splicer-machine-corrugating-line-guide pour la temporisation des têtes, le parcours du ruban et les standards de préparation, et corrugator-paper-break-causes-solutions pour l'enquête après casse. Le contrôle de tension n'est qu'une branche de l'arbre des casses ; la qualité de la bobine et la préparation de la jonction comptent toujours.
Coordonner le chauffage et l'adhésif après une jonction perturbée
Une jonction rugueuse peut perturber l'humidité et le collage sur une courte longueur de carton même lorsque la bande ne casse pas. Inspectez les piles suivantes à la recherche d'un collage faible ou d'un gauchissement, en particulier sur les lignes aux profils thermiques plus serrés. Une coordination légère avec les pratiques d'adhésif et de chauffage est utile, y compris les configurations évoquées pour /products/boiler-free-line, où les fenêtres de séjour et de température sont gérées sans vapeur.
Boucler avec un accompagnement équipement souple
Xuegong New Materials Group peut aider les usines à documenter les bases de tension de jonction, les contrôles de capteurs et les essais par paliers de vitesse sur les équipements d'ondulation pris en charge. Les consignes finales doivent être approuvées à partir des limites OEM, de l'approvisionnement local en papier et des résultats mesurés en usine — et non à partir de promesses génériques de zéro casse.
Plus dans Guides techniques
Maîtrise de la tension de nappe de l'onduleuse : équilibrer la tension sur tous les plis
Équilibrez la tension de nappe de l'onduleuse avec les freins, les danseurs, les pinces et les entraînements synchronisés pour prévenir le gauchissement, les plis, l'écrasement de cannelure et les défauts de guidage à 120–300 m/min.
Réduire les temps de changement de commande : réglages et planification de l'onduleuse
Réduisez le temps de changement d'onduleuse grâce à la mise en scène de style SMED, au séquençage des cannelures et des largeurs, à la préparation de la colle en cuisine, aux cibles minuscules et à la synchronisation des équipes.
Jonctionneuse pour lignes d'ondulation : types, choix et conduite
Guide technique des jonctionneuses de ligne d'ondulation, couvrant les types à vitesse nulle et en jonction en vol, les critères de choix, les procédures de conduite, la maintenance et l'effet sur la prévention des casses papier.