
Technologie
Systèmes de palettiseurs pour la livraison de carton ondulé
Comparez les palettiseurs robotisés et conventionnels pour la livraison de carton ondulé — qualité de pile, encombrement et débit adaptés à la réalité d'une ligne à 200–300 m/min.
Sur cette page
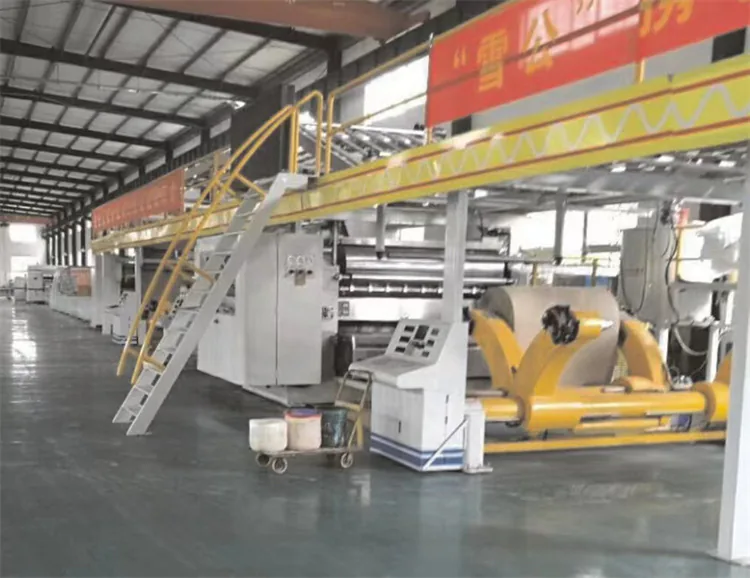
Les palettiseurs ne justifient leur encombrement que lorsqu'ils suivent la sortie de l'onduleuse et de la transformation sans écraser les piles ni attendre des palettes vides. Pour les usines qui alimentent le carton à des pointes proches de 200–300 m/min, la sélection commence par les vrais paquets par heure et la qualité de pile — non par la seule vitesse affichée sur une brochure de robot.
Définissez le débit de livraison à partir du flux vendable
Convertissez les m/min vendables moyens, les feuilles par pile et les piles par palette en un débit de palettiseur tenable. Les pointes instantanées de la partie humide dépassent souvent ce que la transformation et le groupage livrent à la cellule. Surdimensionner pour les m/min de plaque signalétique tout en sous-dimensionnant l'alimentation en palettes crée la même file de chariots.
Comparez les architectures robotisée et conventionnelle
Les palettiseurs conventionnels à couches ou à portique excellent sur des schémas stables à fort volume et à temps de cycle courts. Les cellules robotisées l'emportent lorsque le mix de SKU, les changements de schéma et les contraintes d'encombrement dominent. Exigez une démonstration chronométrée sur votre pile la plus lourde et la plus difficile — non seulement sur une découpe marketing légère.
Protégez la qualité de pile avant la fermeture du préhenseur
Des piles équerrées avec des comptages de feuilles exacts supportent la palettisation ; des piles penchées deviennent des coins écrasés et des couches glissées. Visez une exactitude de comptage de ±1–2 feuilles sur les SKU critiques et corrigez l'alignement de l'empileur avant d'incriminer la force du préhenseur. Un dommage de coin qui apparaît sur le camion a souvent commencé à l'empileur.
Alignez honnêtement le débit sur des lignes à 200–300 m/min
Une onduleuse capable de 250–300 m/min n'a pas automatiquement besoin d'un palettiseur dimensionné pour cette pointe instantanée si la transformation dilue le flux. Dimensionnez pour le goulet après groupage et cerclage. Si la cercleuse moyenne 18–25 secondes par unité pendant que le palettiseur attend des palettes, achetez la logistique palettes avant un axe de robot supplémentaire.
Évaluez l'encombrement face aux allées et à la réalité de l'extension
Mesurez l'accumulation d'entrée, le stockage des palettes vides, l'évacuation des palettes pleines et le rayon de braquage des chariots. Une cellule compacte qui bloque deux allées peut coûter davantage en OEE qu'un encombrement plus grand à flux dégagé. Prévoyez au moins quelques minutes d'accumulation afin que les vagues de vitesse de la partie humide n'envoient pas les piles contre un préhenseur affamé.
Intégrez avec les cellules de banderolage et de cerclage
Palettiser après le film rétractable ou le cerclage change l'intégrité de l'unité et le temps de cycle. Alignez les recettes afin que la chaleur du film et la tension du cerclage ne contrarient pas la formation des couches. Utilisez shrink-wrapper-strapping-corrugating-line-integration pour garder la synchronisation de fin de ligne comme un seul système, et non trois machines concurrentes.
Reliez la sélection à l'ordonnancement de production
Regroupez des schémas de palettes similaires après les familles de cannelure et de laize afin que la cellule ne s'agite pas pendant que l'onduleuse est stable. Les promesses de capacité en partie humide doivent tenir dans ce que la palettisation peut expédier le jour même — voir corrugator-capacity-planning-production-scheduling pour le raisonnement en échelle de débits sur l'ensemble de l'usine.
Fixez les critères de sélection dans une grille pondérée
Notez le temps de cycle sur des SKU réels, les minutes de changement de schéma, le taux de dommages de pile pour 100 unités, l'encombrement, l'énergie, le délai des pièces de rechange et la profondeur du service local. Pondérez les dommages de pile et le changement au moins aussi haut que les cycles de pointe par heure pour les usines de carton ondulé multi-SKU.
Mettez en service à des débits de livraison progressifs
Validez à des débits équivalents transformation bas, moyen et de pointe en maintenant la recette palette constante. Enregistrez les basculements, les décalages de couches, les reprises du préhenseur et la longueur de file. N'acceptez pas une démonstration de ligne vide comme preuve pour un service multi-postes en usine humide.
Planifiez les zones de sécurité avec le reste de la ligne
Les cellules de palettiseur exigent un accès verrouillé, une ségrégation claire des chariots et une intégration d'arrêt d'urgence avec les convoyeurs amont. Traitez la cellule comme une partie du plan de sécurité de la ligne d'ondulation afin que la maintenance ne travaille jamais dans un îlot non protégé pendant un dégagement de bourrage.
Gardez la chaleur et l'adhérence amont dans le périmètre
Un carton et une géométrie de pile stables dépendent de la chaleur de la partie humide et de la constance de l'adhésif autant que du réglage du préhenseur. Lorsque vous cadrez des projets de ligne complète incluant la manutention de sortie, examinez /products/boiler-free-line en même temps que la capacité du palettiseur afin que les utilités et le conditionnement soient dimensionnés ensemble.
Appel souple pour les revues de fin de ligne
Xuegong New Materials Group peut aider les usines d'emballage à revoir les hypothèses de sortie de ligne d'ondulation, les points de contrôle de qualité de pile et les modèles de débit de palettiseur pendant les discussions d'équipement. La sélection finale robot ou conventionnelle, la validation de sécurité et les spécifications OEM restent des décisions d'usine vérifiées sur des essais de produits locaux.
Plus dans Technologie
Intégrer le conditionnement sous film rétractable et le cerclage à une ligne d'ondulation
Intégrez des fardeleuses et des cercleuses sur les lignes de carton ondulé afin que la synchronisation de fin de ligne, la qualité de l'empilage et les spécifications du film ou du cerclage correspondent à un carton de 200 à 300 m/min.
Planification de capacité de l'onduleuse : accorder la vitesse de ligne à l'ordonnancement des commandes
Accordez la vitesse de plaque de l'onduleuse à la production vendable à l'aide des minutes de changement, du regroupement par cannelure, des goulots de transformation et de modèles concrets de poste de 8 heures.
Variateurs de vitesse sur une onduleuse
Faites d’abord correspondre la vitesse du rouleau de l’onduleuse. Les économies de la loi du cube s'appliquent à un ventilateur ou une pompe étranglé : une vitesse de 80 % représente environ la moitié de la puissance, et non une coupure à l'échelle de l'usine.