
Technologie
Intégrer le conditionnement sous film rétractable et le cerclage à une ligne d'ondulation
Intégrez des fardeleuses et des cercleuses sur les lignes de carton ondulé afin que la synchronisation de fin de ligne, la qualité de l'empilage et les spécifications du film ou du cerclage correspondent à un carton de 200 à 300 m/min.
Sur cette page
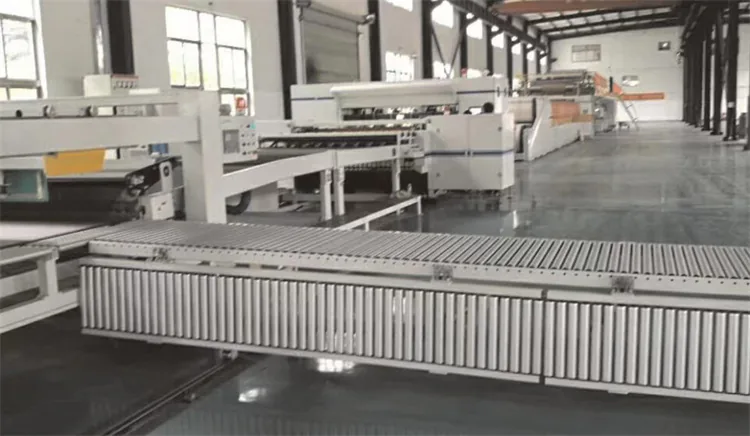
Le fardage rétractable et le cerclage ne créent de la valeur que lorsqu'ils correspondent au débit de l'onduleuse et de la transformation, sans écraser les piles ni attendre le changement de film. L'intégration de fin de ligne échoue lorsque la ligne de cartes fonctionne à une vitesse de pointe de 200 à 300 m/min alors que la cellule d'emballage est encore dimensionnée pour le mélange de commandes d'hier.
Définissez explicitement le point de synchronisation
Décidez si la cercleuse ou l'emballeuse s'éloigne de la décharge du gerbeur, de l'accumulation sur le convoyeur ou d'un signal de débit de supervision. Documentez les paquets cibles par heure et le temps d'attente maximum acceptable (souvent 2 à 5 minutes d'accumulation avant que la pile pauvre ou la collecte d'humidité ne devienne un risque de qualité dans les usines humides).
Adaptez honnêtement le débit à la vitesse de la carte
Une onduleuse fabriquant du carton à une vitesse de 250 m/min n'a pas automatiquement besoin d'une cellule de conditionnement conçue pour ce pic instantané si la conversion et le regroupement diluent le flux. Calculez les paquets par heure à partir de la moyenne vendable m/min, du nombre de flans par pile et des sangles par paquet. Les machines à film surdimensionnées restent un goulot d'étranglement pour les opérateurs et l'approvisionnement en palettes.
Protégez la qualité de la pile avant la chaleur du film
Les piles carrées à compression contrôlée survivent à l'emballage ; les piles penchées deviennent des coins écrasés sous la force de retrait. Vérifiez l'alignement du bac de réception, la précision du nombre de feuilles et la tension de la sangle avant de blâmer l'épaisseur du film. Les dommages dans les coins qui apparaissent après l'emballage commencent souvent par un nombre de feuilles de ± 1 à 2 ou par un problème de feuille inférieure inégale.
Spécifiez le film et la sangle en fonction du climat
Sélectionnez la jauge du film rétractable et le type de sangle en fonction du poids de la pile, de l'humidité et de la durée de stockage. Validez la résistance du joint après un maintien de 24 heures dans le climat de l'entrepôt, et pas seulement au niveau de la machine. Un film qui semble étanche à 20 °C peut se détendre ou se percer lorsque la température du terrain dépasse 35 °C.
Ajustez la tension de la sangle en fonction de la qualité de la carton
Une tension excessive de la sangle écrase la cannelure sur les qualités légères ; une faible tension permet aux unités de marcher sur des chariots élévateurs. Enregistrez les paramètres de tension par combinaison de cartons et examinez les codes de dommages chaque semaine. Visez la tension la plus basse qui préserve l'intégrité de l'unité grâce à un test défini du chariot élévateur et du camion, et non la tension maximale que la tête peut appliquer.
Concevoir les convoyeurs comme des tampons et non comme des décorations
Les convoyeurs d'accumulation absorbent les ondes de vitesse de l'onduleuse et les changements de conversion. Des maillons courts et rigides créent des arrêts et des départs qui réduisent le TRS. Pour connaître les principes d'agencement qui permettent d'alimenter l'emballage sans claquer les piles, consultez la section Conception du système de convoyeur, Ligne d'ondulation et Taille des tampons en fonction des minutes de pointe réelles et non des heures moyennes.
Trouvez les goulots d’étranglement avec une échelle de taux simple
Mesurez séparément le rendement du gerbeur, le transfert sur convoyeur, les cycles de cerclage, les cycles d'emballage et la palettisation pour une équipe chargée. L’étape durable la plus lente est la véritable contrainte. Si le cerclage dure en moyenne 18 secondes par cycle alors que l'emballage nécessite 25 à 30 secondes, l'ajout d'un deuxième cercleur ne soulèvera pas les palettes expédiées.
Changements de plan pour les SKU de film et de sangle
Les usines multi-SKU perdent plus de temps sur la largeur du film et les changements de feuillards que sur la vitesse maximale de la machine. Standardisez les recettes des packs et le matériel de scène dans un délai de 5 à 10 minutes de marche. Suivez les minutes de changement de la même manière que vous suivez les changements de cannelure sur la partie humide.
Lier la capacité d’emballage à la planification de la production
Regroupez des modèles d'emballage similaires par familles de cannelures et de largeurs afin que l'extrémité de la ligne ne se débatte pas pendant que l'onduleuse est stable. Utilisez la planification de la capacité de l'onduleuse, la planification de la production pour tenir les promesses de vitesse de la partie humide dans les limites de ce que la conversion et l'emballage peuvent expédier le même jour.
Commission aux vitesses de ligne progressives
Validez l'intégration à un débit équivalent à 150, 200 et 250 m/min lorsque la conversion le permet, en maintenant constante la recette du pack. Enregistrez la longueur de la file d'attente, les renversements, les pauses de film et les reprises de sangles par 100 unités. Ne déclarez pas le succès d’une seule démonstration en ligne vide.
Coordonner les services publics et les zones de sécurité
Les tunnels de rétraction nécessitent une alimentation électrique ou en gaz stable et une protection thermique claire ; les cercleuses ont besoin d'un accès contrôlé autour des têtes d'alimentation et de scellement. Intégrez les arrêts d'urgence et les points LOTO au plan de sécurité de la ligne ondulée afin que l'emballage ne devienne jamais un îlot non protégé pendant la maintenance.
Gardez les choix de chauffage de ligne dans une vue d’ensemble
La synchronisation de fin de ligne est importante aussi bien dans les usines à vapeur que dans les usines sans chaudière, car les palettes vendables (et non les m/min de partie humide) paient les factures. Lors de la définition de projets complets, examinez le /products/boiler-free-line ainsi que la capacité de conditionnement afin que les services publics et la gestion des décharges soient dimensionnés ensemble.
CTA doux pour les examens d'intégration
Xuegong New Materials Group peut aider les usines de conditionnement à revoir les hypothèses de déchargement des lignes de carton ondulé, de mise en mémoire tampon des convoyeurs et de taux d'emballage lors des discussions sur les équipements. Les spécifications finales du film, du bracelet et de la sécurité restent des décisions d'usine et d'équipementier vérifiées sur des produits locaux et des essais climatiques.
Plus dans Technologie
Planification de capacité de l'onduleuse : accorder la vitesse de ligne à l'ordonnancement des commandes
Accordez la vitesse de plaque de l'onduleuse à la production vendable à l'aide des minutes de changement, du regroupement par cannelure, des goulots de transformation et de modèles concrets de poste de 8 heures.
Conception des convoyeurs pour lignes d'ondulation : implantation et manutention
Concevez le pont d'onduleuse, l'entrée d'empileur, les convoyeurs inclinés et d'accumulation pour une synchronisation à 120–300 m/min, des transferts sûrs et la prévention de l'écrasement du carton.
Variateurs de vitesse sur une onduleuse
Faites d’abord correspondre la vitesse du rouleau de l’onduleuse. Les économies de la loi du cube s'appliquent à un ventilateur ou une pompe étranglé : une vitesse de 80 % représente environ la moitié de la puissance, et non une coupure à l'échelle de l'usine.