
Technologie
Planification de capacité de l'onduleuse : accorder la vitesse de ligne à l'ordonnancement des commandes
Accordez la vitesse de plaque de l'onduleuse à la production vendable à l'aide des minutes de changement, du regroupement par cannelure, des goulots de transformation et de modèles concrets de poste de 8 heures.
Sur cette page
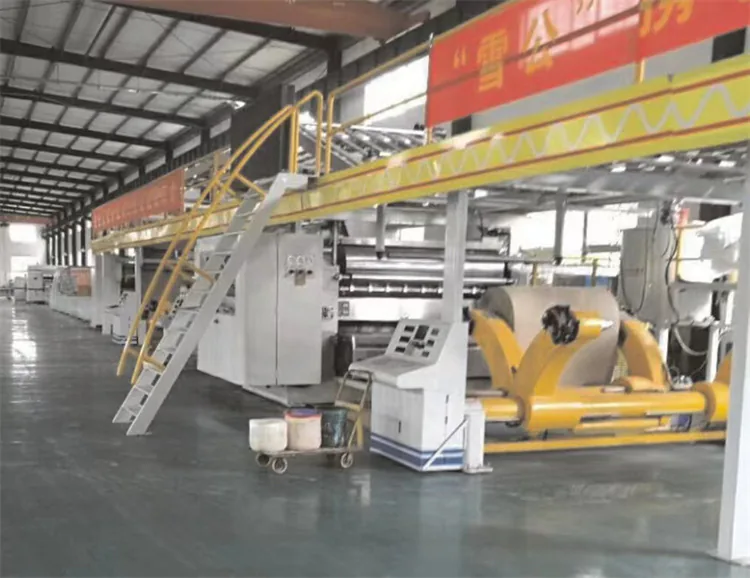
La planification de capacité de l'onduleuse échoue lorsque les équipes traitent les m/min de plaque comme la promesse hebdomadaire faite aux ventes. La production vendable dépend de la longueur de commande, des changements, de la qualité du papier, des déchets, des arrêts et des goulots de transformation. Un modèle pratique sépare la vitesse théorique des mètres carrés ordonnancés et expédiés.
Séparez la vitesse de plaque, ordonnancée et vendable
La plaque est la capacité de conception dans des conditions définies. La vitesse ordonnancée est ce que la planification inscrit au tableau pour un poste. La vitesse vendable est la production après déchets et blocages qualité. Une ligne cotée à 300 m/min qui moyenne 210 m/min en ordonnancé et 185 m/min en vendable sur des commandes mixtes est courante et devrait être modélisée explicitement.
Mesurez honnêtement les minutes de changement
Chronométrez les arrêts liés à la cannelure, à la laize, au papier et à l'impression, du dernier bon carton au prochain bon carton. De nombreuses usines en commandes mixtes constatent 8–25 minutes selon la complexité et la discipline de l'équipe. Si un poste compte 10 changements de 15 minutes chacun, 150 minutes — plus de 30 % d'un poste de 8 heures — ne produisent jamais de carton.
Appliquez un raisonnement de type OEE sans bureaucratie
Suivez la disponibilité, la performance par rapport à la vitesse ordonnancée et le rendement qualité en pourcentages simples. Un poste illustratif à 85 % de disponibilité, 80 % de performance et 96 % de qualité donne environ 65 % d'OEE. Utilisez le chiffre pour trouver les pertes, et non pour sanctionner les équipes avec une cible de 100 % inaccessible.
Regroupez par cannelure et par laize lorsque les clients le permettent
Regrouper des familles compatibles de cannelure et de laize peut réduire les changements de 20–40 % dans les plannings hebdomadaires sans acheter d'équipement neuf. Protégez les délais promis avec des fenêtres gelées — par exemple, verrouillez les 24–48 heures suivantes — tout en acceptant encore les insertions urgentes selon une règle d'exception écrite.
Trouvez le vrai goulot à la transformation
Si l'onduleuse peut ordonnancer 40,000 m² par poste mais que la transformation n'écoule que 28,000–32,000 m², une vitesse d'onduleuse plus élevée crée du stock et un risque de gauchissement. Orientez les investissements vers la découpe, la flexographie, l'agrafage ou la main-d'œuvre avant de supposer qu'une partie humide plus rapide résout les réclamations de livraison.
Modélisez un poste de 8 heures avec des chiffres concrets
Exemple : 480 minutes disponibles, 60 minutes d'arrêts planifiés, 120 minutes de changements, 300 minutes de temps de marche. À 220 m/min de vitesse moyenne de marche et 2.2 m de laize moyenne, la surface théorique est d'environ 145,200 m² avant chutes et déchets. À 7 % de chutes et rebuts combinés, la production vendable tombe près de 135,000 m² — utilisez vos propres facteurs de laize et de déchets.
Construisez des fenêtres de planning autour des contraintes
Définissez des fenêtres du matin pour les longues marches stables, du milieu de journée pour les lots moyens, et de fin de poste pour les petits formats de commerce électronique si la capacité de transformation existe. Évitez de placer la combinaison de papier la plus difficile immédiatement après un démarrage à froid, sauf si la préparation de la chaleur et de l'adhésif est vérifiée.
Protégez les commandes critiques avec des tampons de temps
Pour les clients qui ont des créneaux de livraison fermes, réservez un tampon de 30–60 minutes ou une combinaison de papier de secours qui partage la même famille de cannelure. Les tampons réduisent les montées de vitesse de panique qui élèvent le risque de casse et de collage au-dessus de 250–300 m/min sans préparation du procédé.
Reliez la capacité à la maîtrise des déchets et des casses
Des plannings irréalistes poussent les opérateurs à marcher malgré une tension instable ou un collage faible. Utilisez reducing-paper-waste-corrugator-strategies et corrugator-paper-break-causes-solutions lorsque les heures supplémentaires chroniques et les commandes urgentes sont corrélées à une hausse des pourcentages de déchets.
Revoyez chaque semaine la capacité par rapport au réel
Comparez chaque semaine les m² promis, les m² ordonnancés et les m² expédiés. Examinez les écarts supérieurs à environ 10 % par cause : retard papier, maintenance, blocage qualité, file de transformation ou hypothèses de vitesse optimistes. Mettez à jour chaque trimestre la vitesse maîtresse de planification à partir des preuves, et non de l'espoir.
Coordonnez l'adhésif et le chauffage avec des plannings denses
Une forte densité de changements sollicite la disponibilité de la cuisine de colle et la mise en température. Gardez les recettes et les contrôles de viscosité alignés sur le tableau de planning. Les usines qui évaluent des dispositions de chauffage souples peuvent examiner /products/boiler-free-line seulement après que le calcul de capacité montre que la partie humide est réellement la contrainte.
Soutien souple à la planification de la part de Xuegong
Xuegong New Materials Group peut aider les équipes à structurer les essais par paliers de vitesse et les hypothèses de périmètre de ligne utilisées dans les modèles de capacité. Les règles d'ordonnancement, les fenêtres de gel client et les cibles de production vendable doivent rester sous la responsabilité de la direction des opérations et des ventes de l'usine.
Plus dans Technologie
Contrôle de la tension de jonction sur onduleuse : prévenir les casses et les défauts de qualité
Maîtrisez les fenêtres de tension de la jonction en vol grâce au retour du danseur et du capteur de force, afin de réduire les casses, les plis de rive et les recouvrements faibles sur les onduleuses à 150–300 m/min.
Choix du fardelage et de l'empileur pour lignes d'ondulation : capacité et configuration
Choisissez les fardeleuses et empileurs d'onduleuse selon la laize, la hauteur de pile, le temps de cycle, le niveau d'automatisation et une transmission fiable vers le cerclage et les convoyeurs aval.
Réduire la gâche papier sur onduleuse : stratégies pratiques pour une moindre perte de rives
Réduisez la gâche papier d'onduleuse par des contrôles pratiques de la rive, des jonctions, du gauchissement, de l'écrasement, de la planification de laize, du facteur de prise et de l'usage d'adhésif par commande, dans le monde entier.